-
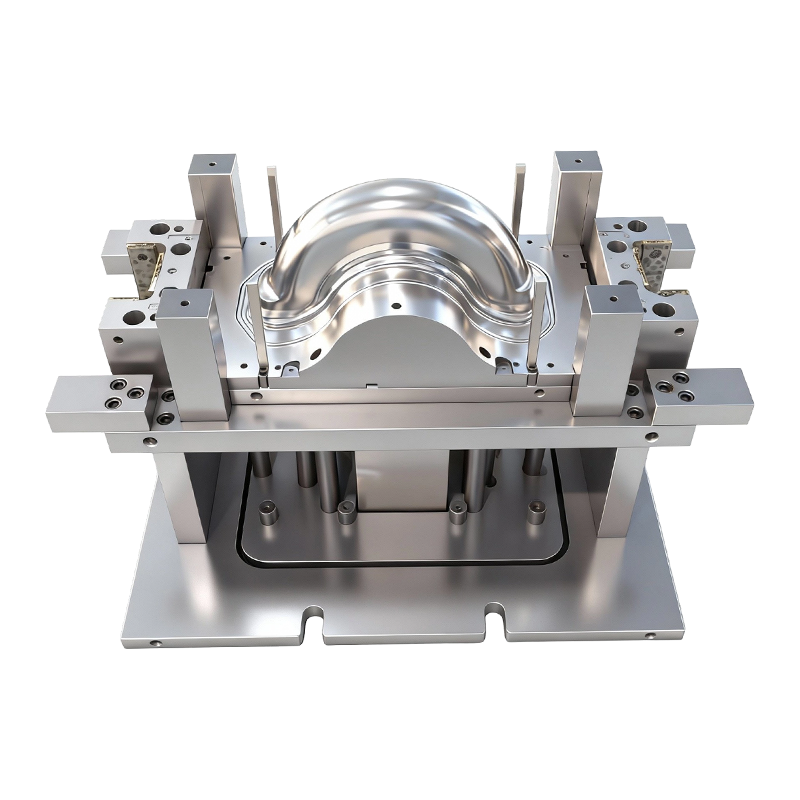
แม่พิมพ์ขึ้นรูปลึกสำหรับล้อหน้าและล้อหลังของรถยนต์ไฟฟ้าสองล้อ
แม่พิมพ์ขึ้นรูปลึกสำหรับล้อหน้าและหลังของยานพาห...
-
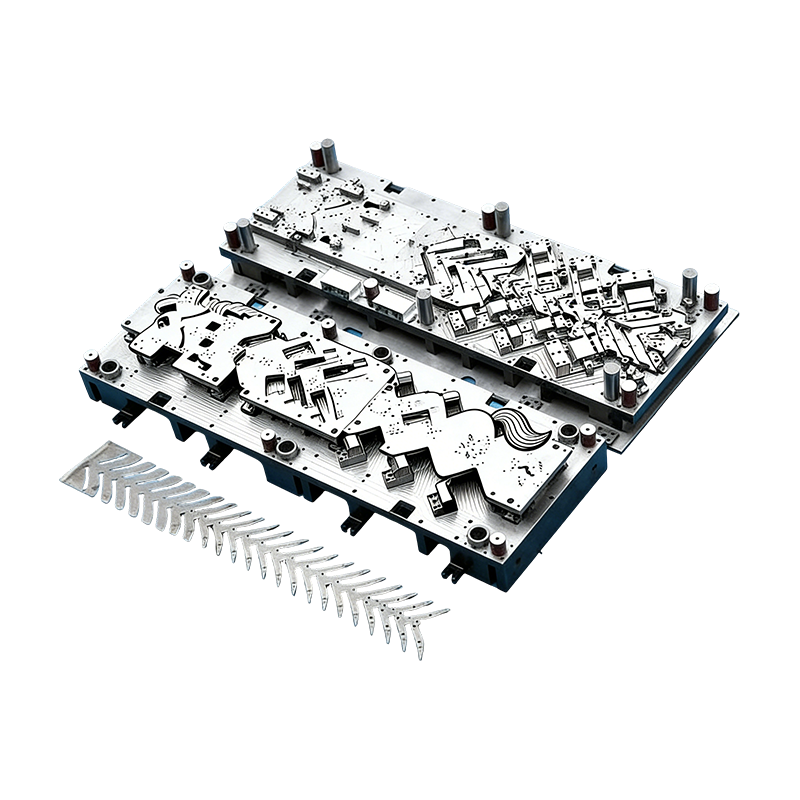
แม่พิมพ์ก้าวหน้าสำหรับชิ้นส่วนยานยนต์
แม่พิมพ์ต่อเนื่องสำหรับตัวเรือนมอเตอร์ยานยนต์นี...
-
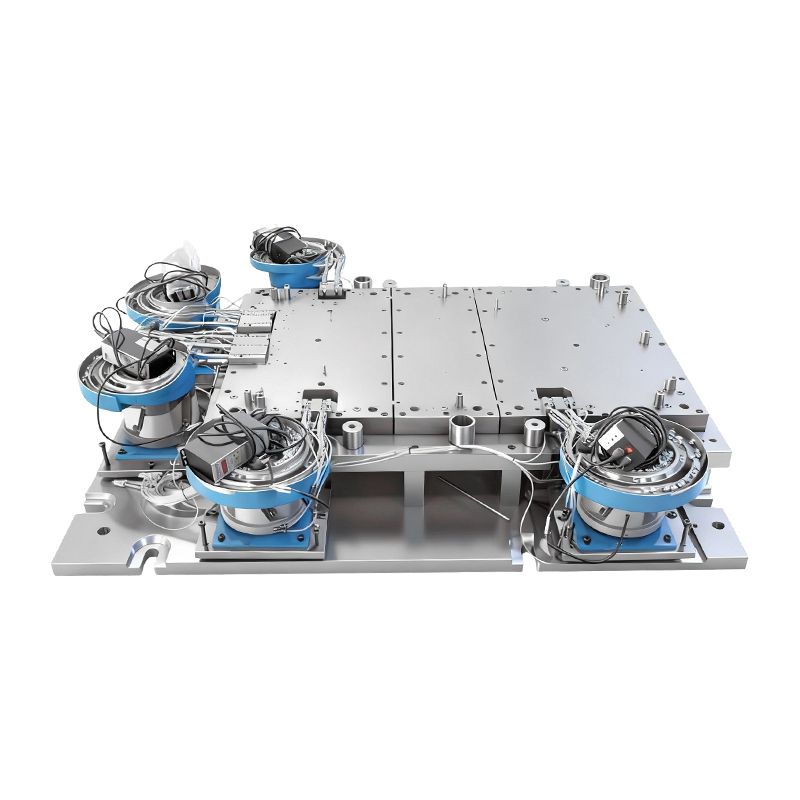
แม่พิมพ์โลดโผนอัตโนมัติสำหรับฐานเครื่องคอมพิวเตอร์ขนาดใหญ่
แม่พิมพ์ตอกหมุดอัตโนมัติสำหรับฐานเครื่องจักรคอม...
-
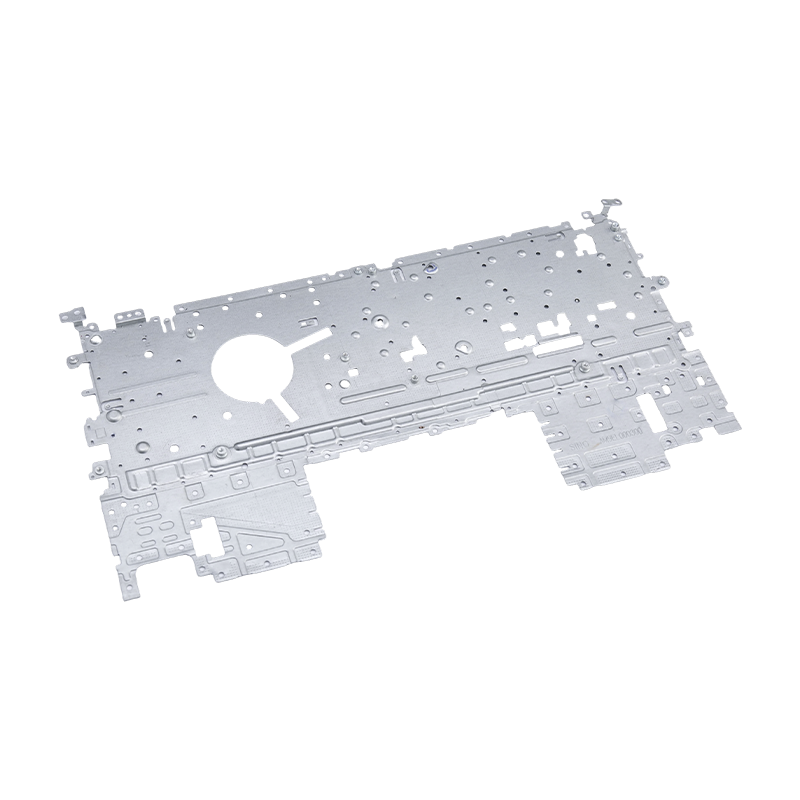
ชิ้นส่วนปั๊มแล็ปท็อป
ชิ้นส่วนปั๊มขึ้นรูปแล็ปท็อปของเราเป็นส่วนประกอบ...
-
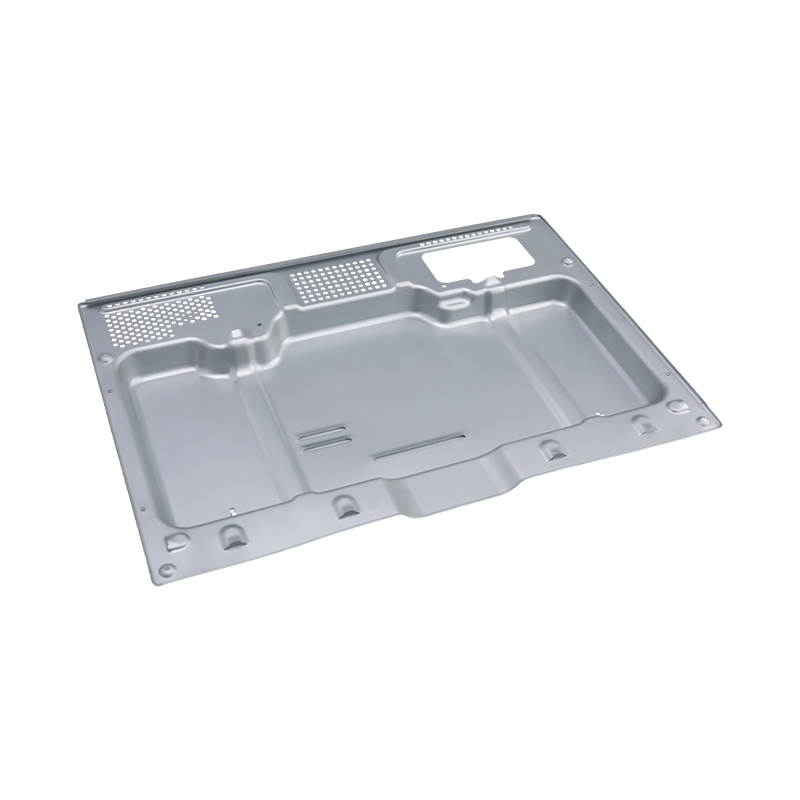
ชิ้นส่วนปั๊มขึ้นรูปเตาอบระดับไฮเอนด์
ชิ้นส่วนปั๊มขึ้นรูปเตาอบระดับไฮเอนด์ของเราเป็นส...
-
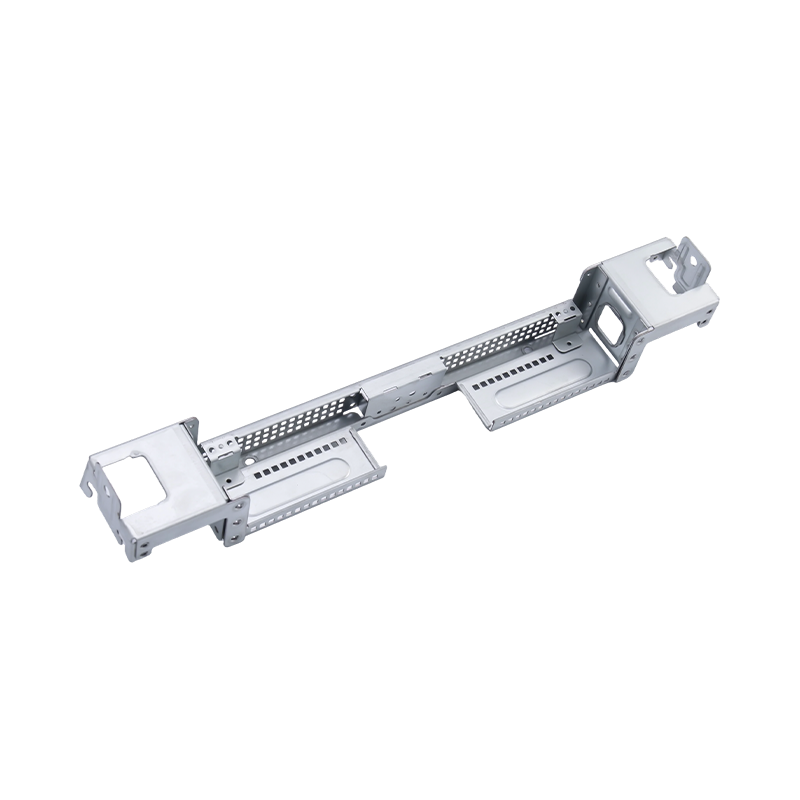
ชิ้นส่วนปั๊มคอมพิวเตอร์ขนาดใหญ่ระดับไฮเอนด์
ชิ้นส่วนปั๊มขึ้นรูปคอมพิวเตอร์ขนาดใหญ่ระดับไฮเอ...

ข่าวอุตสาหกรรม
บ้าน / ข่าว / ข่าวอุตสาหกรรม / คำอธิบายการปั๊มโลหะ: คู่มือฉบับสมบูรณ์เกี่ยวกับกระบวนการ วัสดุ และต้นทุน
คำอธิบายการปั๊มโลหะ: คู่มือฉบับสมบูรณ์เกี่ยวกับกระบวนการ วัสดุ และต้นทุน
2026-09-07
เพิ่งมีการขอให้วิศวกรจัดซื้อจัดหาขายึดสแตนเลสจำนวน 60,000 ชิ้น ใบเสนอราคามาถึงสามรายการแล้ว และราคาต่ำสุดต่อชิ้นก็ต่ำกว่าราคาอื่นๆ เกือบ 40% แต่ต้องเสียค่าเครื่องมือ 15,000 ดอลลาร์สหรัฐ ช่องว่างไม่ใช่ข้อผิดพลาด: เครื่องหมายคำพูดต่ำมาจากการปั๊มโลหะ ราคานั้นจะเป็นจริงหรือไม่นั้นขึ้นอยู่กับแม่พิมพ์ ความสามารถในการพิมพ์ วัสดุ และปริมาณการผลิตที่อยู่ด้านหลัง
การปั๊มโลหะเป็นวิธีที่คุ้มค่าที่สุดในการผลิตชิ้นส่วนโลหะแผ่นที่มีความแม่นยำในปริมาณมาก การกดจะบังคับแถบโลหะแผ่นระหว่างหมัดและแม่พิมพ์ และสร้างชิ้นงานที่เสร็จสมบูรณ์ภายในเสี้ยววินาทีต่อจังหวะ การตอกไม่ใช่การดำเนินการเพียงครั้งเดียว แต่เป็นกระบวนการตระกูลต่างๆ เช่น การพับ การพับ การดึงแบบลึก และอื่นๆ อีกมากมาย ซึ่งครอบคลุมชิ้นส่วนต่างๆ ตั้งแต่ฝาครอบแบตเตอรี่ไปจนถึงเฟรมแล็ปท็อป
การตอกโลหะคืออะไร?
การปั๊มโลหะเป็นกระบวนการขึ้นรูปแบบเย็นที่ขึ้นรูปโลหะแผ่นแบนให้เป็นชิ้นส่วนโดยใช้เครื่องอัดและชุดแม่พิมพ์ แผ่นที่จำหน่ายเป็นม้วนหรือแถบจะถูกป้อนระหว่างหมัดและแม่พิมพ์ หมัดจะเคลื่อนลงมาภายใต้ความกดดัน และโลหะจะถูกตัด งอ หรือดึงเพื่อเติมเต็มโพรงแม่พิมพ์ การกดแต่ละครั้งจะสร้างหนึ่งส่วน ในแม่พิมพ์แบบโปรเกรสซีฟ ชิ้นส่วนที่เสร็จแล้วหนึ่งชิ้นจะออกจากทุกจังหวะ
ข้อสรุปนั้นตรงไปตรงมา: การชนะในปริมาณมาก หลังจากสร้างแม่พิมพ์แล้ว ต้นทุนต่อชิ้นจะลดลงอย่างมาก เนื่องจากกระบวนการทำงานที่ความเร็วสูง ไม่ก่อให้เกิดเศษ และใช้เฉพาะแผ่นดิบและสารหล่อลื่นเท่านั้น ในปริมาณที่สูงกว่าสองสามหมื่น ส่วนประกอบที่มีการประทับตราจะมีราคาต่ำกว่าชิ้นส่วนเดียวกันที่กลึงจากเหล็กแท่งเล็กประมาณ 50–80%
การดำเนินการปั๊มทั่วไป
- Blanking — การตัดโครงร่างแบนออกจากแผ่นงาน
- เจาะ - เจาะรูหรือช่องเข้าไปในชิ้นส่วน
- การดัด — การพับแผ่นตามแนวแกนตรง
- การวาดภาพลึก — ดึงแผ่นลงในถ้วยหรือรูปทรงตู้
- การสร้างเหรียญและการนูน — การกดรายละเอียดพื้นผิวที่ละเอียดด้วยแรงเฉพาะจุดสูง
ความเร็วสูง
หลายร้อยจังหวะต่อนาที
หลายร้อยจังหวะต่อนาที
ต้นทุนที่ขับเคลื่อนด้วยเครื่องมือ
สูงล่วงหน้าต่ำต่อชิ้น
สูงล่วงหน้าต่ำต่อชิ้น
ช่วงวัสดุ
เหล็ก สแตนเลส อลูมิเนียม ทองแดง
เหล็ก สแตนเลส อลูมิเนียม ทองแดง
ความอดทนในการทำซ้ำ
มีความเสถียรภายใน ±0.05 มม. หลังการตั้งค่า
มีความเสถียรภายใน ±0.05 มม. หลังการตั้งค่า
กระบวนการปั๊มขึ้นรูปทำงานอย่างไร
ห้าขั้นตอนตัดสินผลลัพธ์ของโครงการชิ้นส่วนประทับตรา:
- การตรวจสอบการออกแบบชิ้นส่วนและความสามารถในการผลิต — ความคลาดเคลื่อน ความหนาของวัสดุ ขนาดรู รัศมีการโค้งงอ และข้อกำหนดของขอบ จะได้รับการตรวจสอบตามกฎการปั๊มก่อนที่เครื่องมือจะเริ่มต้น
- การออกแบบและการผลิตแม่พิมพ์ — แม่พิมพ์เป็นรายการต้นทุนที่ใหญ่ที่สุด กลึงจากเหล็กกล้าเครื่องมือชุบแข็ง ประกอบกับไกด์และสปริง และทดสอบจนกระทั่งชิ้นส่วนเป็นไปตามแบบ
- การเลือกและการเตรียมวัสดุ - ขดลวดหรือแถบจะถูกระบุตามเกรด ความหนา ความกว้าง และการตกแต่งพื้นผิว ใบรับรองวัสดุยืนยันคุณสมบัติทางเคมี
- การตั้งค่าการกด — แม่พิมพ์ถูกติดตั้งในการกดที่เลือกตามน้ำหนัก ระยะชัก และความสูงปิด เครื่องอัดขนาด 80–400 ตันครอบคลุมชิ้นส่วนขนาดกลางส่วนใหญ่
- การตอกและการดำเนินงานรอง — การผลิตดำเนินการด้วยความเร็วสูง จากนั้นจึงทำการลบคม การต๊าป การล้าง การรักษาพื้นผิว หรือการประกอบ
แนวคิดเรื่องแม่พิมพ์มีความสำคัญพอๆ กับสื่อ แม่พิมพ์แบบก้าวหน้าจะพาแถบผ่านหลายสถานี แม่พิมพ์ถ่ายโอนจะย้ายช่องว่างระหว่างสถานี ตัวเลือกจะเปลี่ยนต้นทุนเครื่องมือและรอบเวลา ความแตกต่างในทางปฏิบัติครอบคลุมอยู่ในการเปรียบเทียบระหว่างการปั๊มโลหะแบบโปรเกรสซีฟกับปั๊มทรานเฟอร์
สำหรับชิ้นส่วนยานยนต์ที่ใช้งานระยะยาว แม่พิมพ์แบบโปรเกรสซีฟคือตัวเลือกมาตรฐาน เนื่องจากจะเปลี่ยนคอยล์ให้เป็นชิ้นส่วนที่เสร็จแล้วในการผ่านครั้งเดียว โดยไม่มีการแทรกแซงจากผู้ปฏิบัติงานระหว่างสถานี
 แม่พิมพ์ก้าวหน้าอย่างต่อเนื่องสำหรับตัวเรือนมอเตอร์ยานยนต์ แม่พิมพ์นี้ถูกสร้างขึ้นสำหรับการผลิตในปริมาณมากด้วยส่วนประกอบโลหะผสมเหล็กเพื่อความทนทานต่อการสึกหรอ และการออกแบบแบบโมดูลาร์เพื่อการบำรุงรักษาง่าย ทำให้เป็นตัวเลือกที่แข็งแกร่งสำหรับการปั๊มขึ้นรูปยานยนต์ในระยะยาวซึ่งประสิทธิภาพในการผ่านครั้งเดียวเป็นสิ่งจำเป็น ดูผลิตภัณฑ์ →
การปั๊มโลหะกับกระบวนการผลิตทางเลือก
เมื่อทีมออกแบบเลือกกระบวนการสำหรับชิ้นส่วนโลหะแผ่น รายการที่ต้องการมักจะได้แก่ การปั๊มขึ้นรูป การตัดเฉือน CNC การตัดด้วยเลเซอร์ และบางครั้งก็เป็นการหล่อขึ้นรูป ปริมาณและความอดทนเป็นตัวกำหนดคำตอบ
กระบวนการ
ค่าเครื่องมือ
ต้นทุนต่อหน่วย
ความอดทนโดยทั่วไป
ระยะเวลารอคอยเครื่องมือ
ปริมาณที่ดีที่สุด
ปั๊มโลหะ
สูง
ต่ำที่ระดับเสียง
±0.05 ถึง ±0.10 มม
4–8 สัปดาห์
10,000
เครื่องจักรกลซีเอ็นซี
ไม่มีหรือต่ำ
สูง
±0.02 ถึง ±0.05 มม
วัน
1–1,000
การตัดด้วยเลเซอร์
ไม่มี
ปานกลาง
±0.10 ถึง ±0.20 มม
วัน
1–5,000
หล่อตาย
สูงมาก
ต่ำ
±0.05 ถึง ±0.10 มม
6–12 สัปดาห์
10,000
ช่วงบ่งชี้สำหรับชิ้นส่วนโลหะแผ่นธรรมดา ค่าจริงขึ้นอยู่กับรูปทรง วัสดุ และอุปกรณ์ของซัพพลายเออร์
การแลกเปลี่ยนมีความชัดเจน การตัดเฉือน CNC ให้พิกัดความเผื่อต่ำโดยไม่ต้องลงทุนด้านเครื่องมือ แต่ต้นทุนต่อหน่วยยังคงสูง การตัดด้วยเลเซอร์มีความยืดหยุ่นสำหรับโปรไฟล์ 2D ที่ซับซ้อนในปริมาณน้อย แต่ไม่ทำให้เกิดการโค้งงอหรือรูปร่างลึกในตัวเอง การปั๊มต้องใช้เงินลงทุนล่วงหน้าก้อนใหญ่ที่สุด แต่เมื่อพิสูจน์แม่พิมพ์แล้ว ต้นทุนต่อหน่วยจะต่ำที่สุด ชิ้นส่วนที่ต่ำกว่าสองสามพันชิ้น การตัดจำหน่ายแม่พิมพ์ถือเป็นการลงโทษ ตั้งแต่หมื่นชิ้นขึ้นไปการปั๊มก็ยากที่จะเอาชนะ
พฤติกรรมต้นทุนในปริมาณการผลิตที่แตกต่างกัน
ต้นทุนที่ซ่อนอยู่ลึกที่สุดในการปั๊มขึ้นรูปไม่ใช่เวลาพิมพ์ แต่เป็นค่าตัดจำหน่ายบวกกับเศษเหล็ก เส้นต้นทุนต่อชิ้นจะลดลงอย่างรวดเร็วเมื่อชำระค่าเครื่องมือแล้ว
100 1,000 ชิ้น
32 10,000 ชิ้น
18 50,000 ชิ้น
12 100,000 ชิ้น
เมื่อผลิตชิ้นส่วน 10,000 ชิ้น ต้นทุนต่อชิ้นจะลดลงเหลือประมาณหนึ่งในสามของระดับ 1,000 ชิ้น มีชิ้นส่วน 100,000 ชิ้นถึงประมาณ 12 ชิ้น การลดลงนี้มาจากการกระจายเครื่องมือและการติดตั้งในหน่วยเพิ่มเติม พื้นเป็นวัตถุดิบบวกเวลากด
เมื่อเปรียบเทียบราคา ให้คำนวณต้นทุนรวมในการเป็นเจ้าของ: เครื่องมือบวกราคาต่อหน่วยคูณปริมาณ บวกความเสี่ยงด้านคุณภาพ การเสนอราคาที่หลีกเลี่ยงค่าเครื่องมือแต่มีราคาต่อหน่วยสูงถือเป็นเส้นทางที่มีราคาแพงกว่าตามขนาด ราคาเครื่องมือที่ดูสูงแต่รวมเหล็กกล้าแม่พิมพ์ชุบแข็งและแพ็คเกจอะไหล่มักจะเหนือกว่าแม่พิมพ์ราคาถูกที่สึกหรอเร็ว
ข้อควรพิจารณาในการออกแบบวัสดุและแม่พิมพ์
วัสดุที่มีการประทับตราทั่วไป
- เหล็กกล้าคาร์บอนต่ำ (DC01 หรือ SPCC) — ขึ้นรูปได้และมีต้นทุนต่ำ ใช้สำหรับฉากยึด แชสซี และชิ้นส่วนเสริมแรง
- เหล็กกล้าไร้สนิม (SUS301 หรือ SUS304) — ทนทานต่อการกัดกร่อน สปริงกลับสูงกว่า ต้องใช้แม่พิมพ์มากกว่า
- อลูมิเนียมอัลลอยด์ (5052 หรือ 6061) — น้ำหนักเบา พบได้ทั่วไปในกรอบแบตเตอรี่ EV และแผงระบายความร้อน จำเป็นต้องมีรัศมีโค้งที่ใหญ่ขึ้นเพื่อหลีกเลี่ยงการแตกร้าว
- โลหะผสมทองแดง — นำไฟฟ้าได้ดีเยี่ยม ใช้ในบัสบาร์ ขั้วต่อ และขั้วต่อ
การออกแบบแม่พิมพ์จะควบคุมลักษณะการทำงานของวัสดุ การกวาดล้างแบบ Punch-to-die จะตัดสินคุณภาพของคมตัด: น้อยเกินไปที่จะทำให้เกิดแรงเฉือนและเสี้ยนรอง การเพิ่มเสี้ยนมากเกินไปและลดความตรงของขอบ สำหรับเหล็กแผ่น 1.5 มม. ระยะห่าง 5–8% ของความหนาเป็นจุดเริ่มต้นทั่วไป
เรื่องความแข็ง เหล็กกล้าความแข็งแรงสูงขั้นสูงช่วยลดน้ำหนักยานพาหนะแต่เร่งการสึกหรอของแม่พิมพ์ ดังนั้นจึงจำเป็นต้องใช้เหล็กกล้าเครื่องมือที่แข็งขึ้นและการลับคมบ่อยขึ้น หากการวาดภาพต้องมีพิกัดความเผื่อต่ำกว่า ±0.05 มม. แม่พิมพ์ต้องมีไกด์ที่แน่นหนา และการกดจะต้องคงความสามารถในการทำซ้ำได้ ตัวอย่างเช่น แม่พิมพ์ประทับตราอิเล็กทรอนิกส์นั้นมีความทนทานสูงกว่าแม่พิมพ์ของเครื่องใช้ในบ้าน เนื่องจากชิ้นส่วนขั้วต่อและส่วนป้องกันจะต้องพอดีกับบอร์ดที่ประกอบแล้วโดยไม่ต้องทำการซ่อมแซม
การใช้งานในอุตสาหกรรมและการกระจายตลาด
ชิ้นส่วนที่มีการประทับตราปรากฏในเกือบทุกภาคส่วนการผลิต แต่ความสมดุลไม่เท่ากัน การแบ่งความต้องการโดยประมาณมีดังนี้
ยานยนต์และ EV — 45%
อิเล็กทรอนิกส์ — 25%
เครื่องใช้ในบ้าน — 15%
อุปกรณ์อุตสาหกรรม — 15%
ยานยนต์รวมถึงยานพาหนะไฟฟ้าเป็นตลาดที่ใหญ่ที่สุด มีการประทับตราแผงตัวถัง แท่นยึดแชสซี โครงเบาะนั่ง โครงมอเตอร์ และฝาครอบแบตเตอรี่ ยานพาหนะไฟฟ้าขับเคลื่อนความต้องการการประทับตราที่เกี่ยวข้องกับแบตเตอรี่ที่มีความแม่นยำเป็นพิเศษ เช่น บัสบาร์ทองแดง
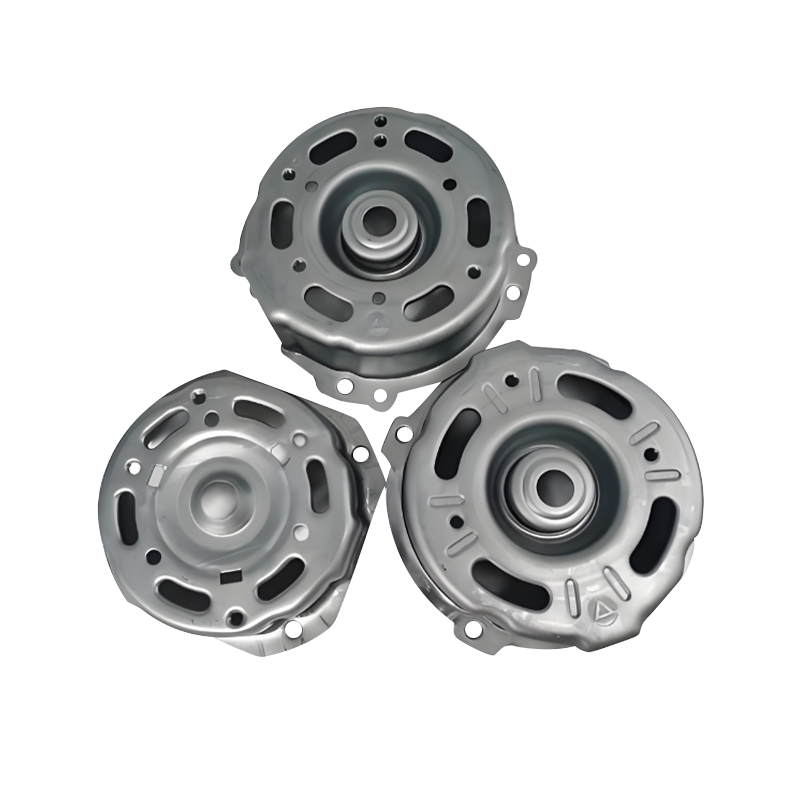 ตัวเรือนมอเตอร์ที่มีการประทับตราอย่างแม่นยำสำหรับการใช้งานด้านยานยนต์ การประทับตราเหล่านี้ใช้เหล็กหรืออะลูมิเนียมความแข็งแรงสูงที่มีความทนทานต่ำและคุณสมบัติการกระจายความร้อน ตอบสนองความต้องการโดยตรงที่เพิ่มขึ้นสำหรับตัวเรือนมอเตอร์ที่ทนทานในยานพาหนะไฟฟ้าและรถยนต์ทั่วไป ดูผลิตภัณฑ์ →
อิเล็กทรอนิกส์เป็นสาขาที่ใหญ่เป็นอันดับสอง กรอบแล็ปท็อป ฐานคอมพิวเตอร์ขนาดใหญ่ และชิ้นส่วนโทรศัพท์มือถือขนาดเล็กจำนวนมากถูกประทับตราเนื่องจากเป็นการผสมผสานระหว่างวัสดุที่บาง รูที่ละเอียด และต้นทุนต่ำในปริมาณมาก เครื่องใช้ไฟฟ้าภายในบ้านตามมาด้วยเปลือกเตาอบและแผงทาสีขนาดใหญ่ อุปกรณ์อุตสาหกรรมเพิ่มตัวเรือนเซอร์โวไดรฟ์และส่วนประกอบคอมเพรสเซอร์
 แชสซีแล็ปท็อปและชิ้นส่วนปั๊มภายใน ส่วนประกอบเหล่านี้ทำจากเหล็กรีดเย็น อลูมิเนียม หรือแมกนีเซียมอัลลอยด์ มีขอบเรียบ รูที่แม่นยำ และต้านทานการกัดกร่อน ทำให้เหมาะสำหรับเฟรมแล็ปท็อปเกรดสวยงามและส่วนประกอบโครงสร้าง ดูผลิตภัณฑ์ →
แผนที่ครอบครัวส่วนหนึ่งไปยังแต่ละภาคส่วน สำหรับระบบส่งกำลังแบบไฟฟ้า การประทับที่ตัวเรือนมอเตอร์จะผสมผสานการวาดแบบลึกเข้ากับจุดร่วมศูนย์ที่แน่นหนา การประทับตราฝาครอบแบตเตอรี่ต้องการความเรียบและรูปแบบรูที่แม่นยำ การประทับตราแล็ปท็อปต้องใช้พื้นผิวเกรดเครื่องสำอางโดยไม่มีรอยขีดข่วนหรือเปลือกส้ม
การเลือกซัพพลายเออร์และการควบคุมต้นทุนทั้งหมด
การเลือกพันธมิตรการปั๊มมีความสำคัญมากกว่ามิติการวาดใดๆ ใช้ลำดับการประเมินสั้นๆ แทนการเปรียบเทียบราคาเพียงอย่างเดียว
1. กำหนดซองชิ้นส่วน
เกรดวัสดุ ความหนา ความทนทาน ผิวสำเร็จ และปริมาณต่อปี
เกรดวัสดุ ความหนา ความทนทาน ผิวสำเร็จ และปริมาณต่อปี
2. ดำเนินการตรวจสอบ DFM
ตรวจสอบรัศมีการโค้งงอ ระยะจากรูถึงขอบ และวาดความลึก
ตรวจสอบรัศมีการโค้งงอ ระยะจากรูถึงขอบ และวาดความลึก
3. เปรียบเทียบต้นทุนทั้งหมด
เครื่องมือบวกราคาต่อหน่วยคูณปริมาณ บวกการส่งมอบและความเสี่ยงด้านคุณภาพ
เครื่องมือบวกราคาต่อหน่วยคูณปริมาณ บวกการส่งมอบและความเสี่ยงด้านคุณภาพ
4. ตรวจสอบความจุ
ช่วงน้ำหนักกด อุปกรณ์ตรวจสอบ และประสบการณ์ชิ้นส่วนที่คล้ายกัน
ช่วงน้ำหนักกด อุปกรณ์ตรวจสอบ และประสบการณ์ชิ้นส่วนที่คล้ายกัน
5. ตกลงความเป็นเจ้าของเครื่องมือ
ใครเป็นคนเก็บศพ ราคาของการลองใหม่ และนโยบายอะไหล่
ใครเป็นคนเก็บศพ ราคาของการลองใหม่ และนโยบายอะไหล่
คำถามสองข้อที่มักถูกมองข้าม ขั้นแรก สอบถามเกี่ยวกับเกรดเหล็กกล้าแม่พิมพ์และการรักษาความร้อน: แม่พิมพ์ที่ทำจากเหล็กกล้าเครื่องมือคุณภาพ ชุบแข็งและเคลือบ จะให้ชิ้นส่วนที่สม่ำเสมอเพื่อระยะชักที่มากขึ้น ประการที่สอง สอบถามว่าการทดลองวิ่งได้รับการจัดการอย่างไร ชิ้นส่วนอาจดูดีในการตรวจสอบเครื่องมือแบบอ่อนแต่ยังคงเปลี่ยนมิติในแม่พิมพ์การผลิต ขั้นตอนการทดลองใช้งานจะกำหนดว่าชุดแรกจะมาถึงตรงเวลาหรือไม่ บริษัทที่สร้างแม่พิมพ์ ดำเนินการปั๊มขึ้นรูป และบูรณาการระบบอัตโนมัติภายในบริษัท เช่นเดียวกับที่ Suzhou Shuangqisi Mould Equipment ทำกับแม่พิมพ์ ชิ้นส่วนปั๊มขึ้นรูป และสายการผลิตระบบอัตโนมัติ ย้ายชิ้นส่วนจากการออกแบบไปสู่การผลิตโดยมีการส่งมอบน้อยลง
คำแนะนำในการบำรุงรักษาและการปฏิบัติตามข้อกำหนด
คุณภาพการตอกจะคงอยู่ ไม่สามารถทำได้เพียงครั้งเดียว การสึกหรอของดาย การเคลื่อนตัวของแนวศูนย์ และผิวสำเร็จจะลดลงเมื่อมีการสะสมของสโตรก ตารางการปฏิบัติงานประกอบด้วยการทำความสะอาดและการหล่อลื่นรางนำดาย การตรวจสอบการเจาะและระยะห่างของดาย การตรวจสอบความสูงของเสี้ยนตามช่วงเวลาที่กำหนด และการลับคมตัดใหม่ก่อนที่คุณภาพจะหลุดลอยไปนอกพิกัดความเผื่อ สำหรับชิ้นส่วนที่ใช้งานสูง เม็ดมีดสำรองหรือแม่พิมพ์ที่ซ้ำกัน จะช่วยหลีกเลี่ยงการหยุดทำงานเมื่อมีการสึกหรอ
ลูกค้าที่ได้รับการควบคุมยังคาดหวังหลักฐานที่เป็นเอกสาร:
- การจัดการคุณภาพ ISO 9001 เป็นพื้นฐาน
- IATF 16949 สำหรับส่วนประกอบยานยนต์ รวมถึงการส่ง PPAP และแผนการควบคุม
- ใบรับรองวัสดุติดตามทุกคอยล์จนถึงโรงสี
- ประกาศ RoHS และ REACH สำหรับอุปกรณ์อิเล็กทรอนิกส์ที่จัดส่งไปยังยุโรป
นี่ไม่ใช่เอกสารเพื่อประโยชน์ของตัวเอง ชิ้นส่วนที่มีการประทับตราอาจดูถูกต้องในขณะที่เคมีการเคลือบหรือวัสดุฐานไม่ผ่านข้อกำหนด ซัพพลายเออร์ที่มีบันทึกที่ตรวจสอบย้อนกลับได้จะทำให้การวิเคราะห์สาเหตุที่แท้จริงเร็วขึ้นเมื่อมีความเบี่ยงเบนปรากฏขึ้น ปกป้องทั้งคุณภาพและการส่งมอบ
ทีมงานรางวัลปั๊มโลหะที่วางแผนล่วงหน้า กำหนดแถบพิกัดความเผื่อตามความเป็นจริง เลือกแนวคิดแม่พิมพ์ที่เหมาะกับปริมาณและวัสดุ และประเมินซัพพลายเออร์ตามหลักฐานต้นทุนรวมและคุณภาพ แทนที่จะใช้ราคาต่อชิ้นเพียงอย่างเดียว เมื่อแม่พิมพ์ถูกต้อง แท่นพิมพ์ก็มีความสามารถ และวัสดุสามารถตรวจสอบย้อนกลับได้ การปั๊มทำให้มีต้นทุนต่อชิ้นส่วนต่ำที่สุดในการผลิตจำนวนมาก ตั้งแต่ดุมล้อสำหรับสองล้อและตัวเรือนมอเตอร์ ไปจนถึงเฟรมแล็ปท็อป
โพสต์ก่อนหน้า
การปั๊มอะลูมิเนียมแบบก้าวหน้า: กระบวนการ โลหะผสม เคล็ดลับการออกแบบ และคู่มือต้นทุน
โพสต์ถัดไป
กระบวนการปั๊มขึ้นรูปโลหะ: เครื่องมือ การออกแบบแม่พิมพ์ และระบบอัตโนมัติมีอิทธิพลต่อต้นทุนชิ้นส่วนอย่างไร
ของเรา สินค้า.
เริ่มต้นธุรกิจของคุณกับผู้ผลิต OEM ที่นี่!

ให้บริการลูกค้าทั่วโลกด้วยโซลูชั่นแบบครบวงจรที่สมบูรณ์แบบ
ผ่าน
นวัตกรรม!
ลิงค์ด่วน
เกี่ยวกับเรา
ข่าว
ข้อมูลการติดต่อ
-
 +86-139 1308 8972
-

-
 เลขที่ 118 ถนน Yexin เขตพัฒนาเศรษฐกิจ Wujiang ซูโจว จีน
ลิขสิทธิ์ © Suzhou Shuangqisi Mould Equipment Co., Ltd. สงวนลิขสิทธิ์. แม่พิมพ์ปั๊มแบบกำหนดเอง ผู้ผลิตแม่พิมพ์ปั๊มโลหะ
