-
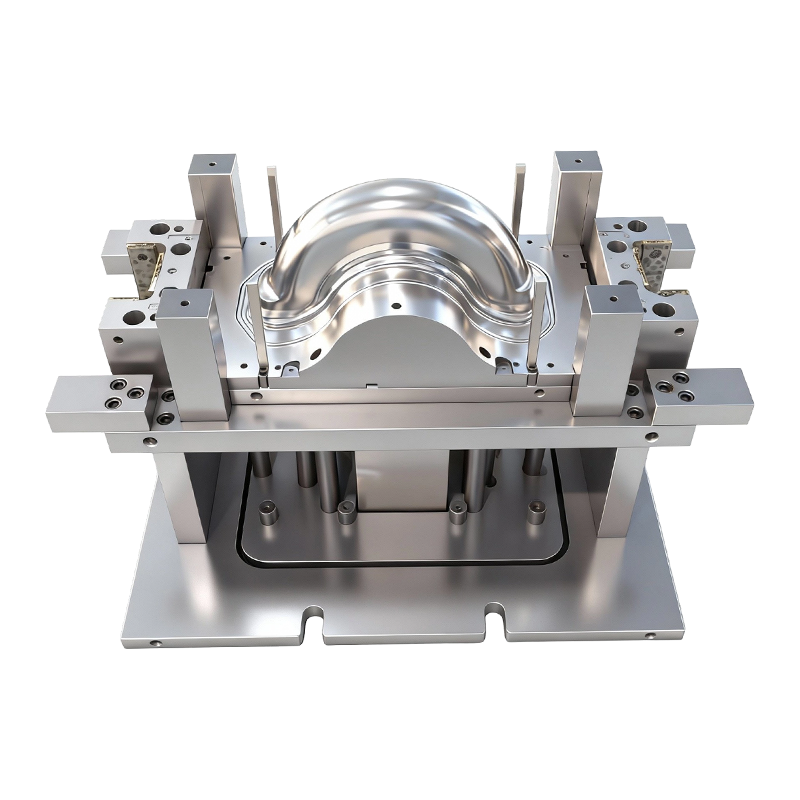
แม่พิมพ์ขึ้นรูปลึกสำหรับล้อหน้าและล้อหลังของรถยนต์ไฟฟ้าสองล้อ
แม่พิมพ์ขึ้นรูปลึกสำหรับล้อหน้าและหลังของยานพาห...
-
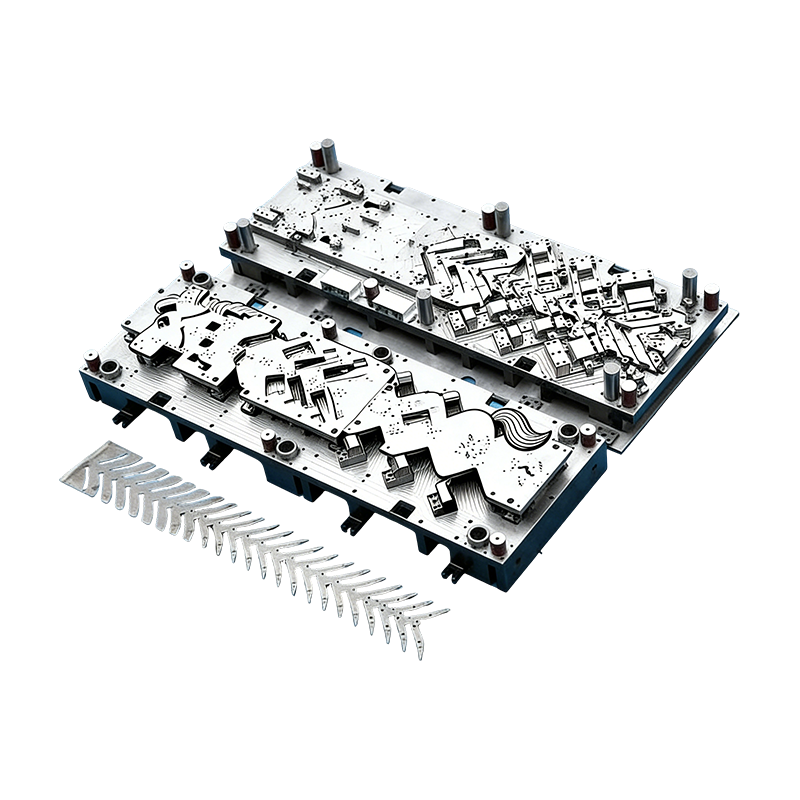
แม่พิมพ์ก้าวหน้าสำหรับชิ้นส่วนยานยนต์
แม่พิมพ์ต่อเนื่องสำหรับตัวเรือนมอเตอร์ยานยนต์นี...
-
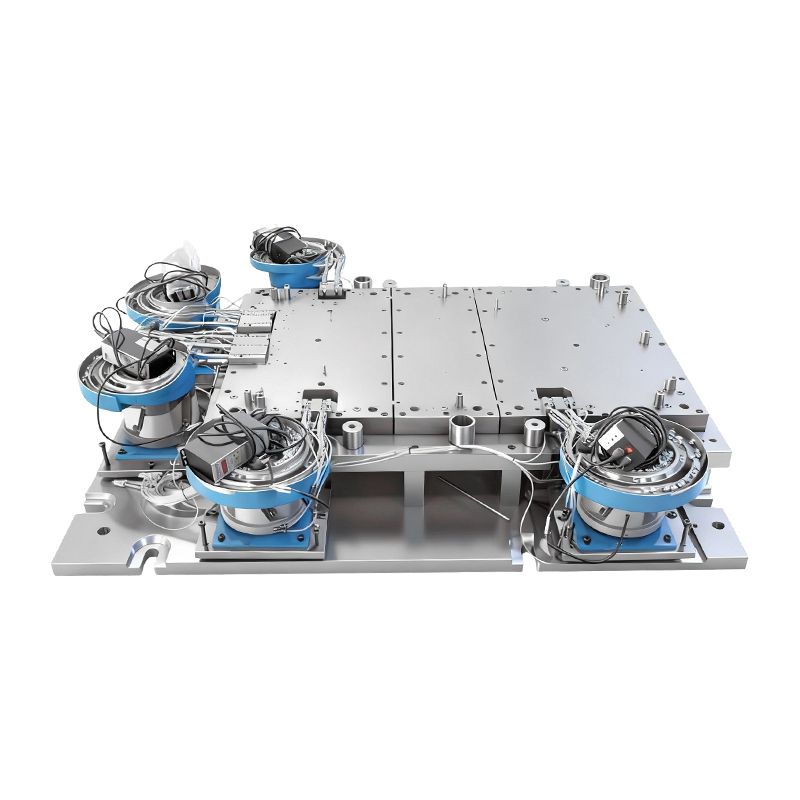
แม่พิมพ์โลดโผนอัตโนมัติสำหรับฐานเครื่องคอมพิวเตอร์ขนาดใหญ่
แม่พิมพ์ตอกหมุดอัตโนมัติสำหรับฐานเครื่องจักรคอม...
-
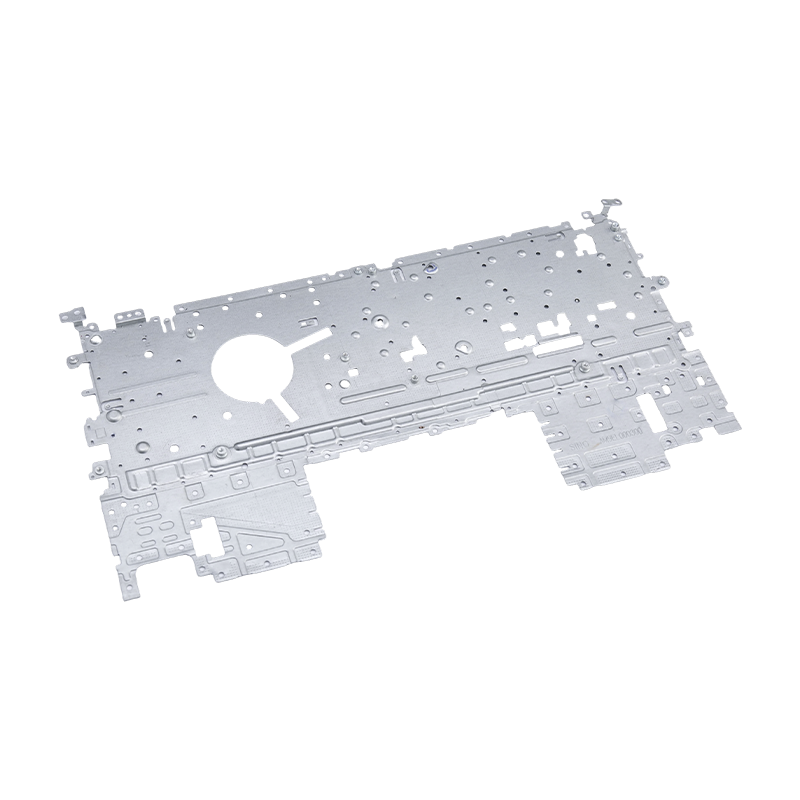
ชิ้นส่วนปั๊มแล็ปท็อป
ชิ้นส่วนปั๊มขึ้นรูปแล็ปท็อปของเราเป็นส่วนประกอบ...
-
ชิ้นส่วนปั๊มขึ้นรูปเตาอบระดับไฮเอนด์
ชิ้นส่วนปั๊มขึ้นรูปเตาอบระดับไฮเอนด์ของเราเป็นส...
-
ชิ้นส่วนปั๊มคอมพิวเตอร์ขนาดใหญ่ระดับไฮเอนด์
ชิ้นส่วนปั๊มขึ้นรูปคอมพิวเตอร์ขนาดใหญ่ระดับไฮเอ...

ข่าวอุตสาหกรรม
บ้าน / ข่าว / ข่าวอุตสาหกรรม / การปั๊มอะลูมิเนียมแบบก้าวหน้า: กระบวนการ โลหะผสม เคล็ดลับการออกแบบ และคู่มือต้นทุน
การปั๊มอะลูมิเนียมแบบก้าวหน้า: กระบวนการ โลหะผสม เคล็ดลับการออกแบบ และคู่มือต้นทุน
2026-09-14
การปั๊มแบบก้าวหน้าของอะลูมิเนียมเป็นวิธีที่สม่ำเสมอและคุ้มค่าที่สุดในการผลิตชิ้นส่วนที่มีความแม่นยำน้ำหนักเบาในปริมาณมาก โดยที่รูปทรง โลหะผสม และปริมาณต่อปีจะเหมาะสมกับกระบวนการ แม่พิมพ์โปรเกรสซีฟตัวเดียวที่ป้อนจากคอยล์สามารถเจาะ เจาะ ขึ้นรูป และตัดส่วนประกอบอะลูมิเนียมออกได้ในทุกจังหวะการกด ในขณะที่คงค่าความคลาดเคลื่อนของรูต่อรูไว้ใกล้ ±0.05 มม. โดยไม่ต้องตัดเฉือนขั้นที่สอง การผสมผสานดังกล่าวเป็นสาเหตุว่าทำไมจึงมีการผลิตฝาครอบแบตเตอรี่ ตัวเรือนมอเตอร์ ชิ้นส่วนแชสซีอิเล็กทรอนิกส์ และขั้วต่อไฟฟ้าในลักษณะนี้เป็นประจำ
ประเด็นสำคัญ: เลือกการปั๊มอะลูมิเนียมแบบโปรเกรสซีฟเมื่อมีความต้องการต่อปีสูง ชิ้นส่วนสามารถซ้อนกันเป็นแถบต่อเนื่องได้ และค่าเผื่อที่สม่ำเสมอมีความสำคัญมากกว่าความยืดหยุ่นในการออกแบบ หากต่ำกว่าเงื่อนไขดังกล่าว การใช้เครื่องมือแบบแมนนวลหรือแบบถ่ายโอนที่ง่ายกว่ามักจะประหยัดกว่า
อลูมิเนียมโปรเกรสซีฟปั๊มคืออะไร?
การปั๊มแบบก้าวหน้าจะป้อนแถบโลหะต่อเนื่องผ่านชุดแม่พิมพ์เดียวที่มีหลายสถานี แต่ละสถานีดำเนินการอย่างใดอย่างหนึ่งหรือมากกว่านั้น เช่น การขึ้นร่อง การปัดให้เรียบ การสร้างเหรียญ การดัด การวาด การนูน หรือการกรีด ดังนั้นแถบดิบจะค่อยๆ กลายเป็นส่วนที่เสร็จสิ้นเมื่อถึงสถานีสุดท้าย ซึ่งจะถูกตัดออกจากแถบพาหะ
กระบวนการทำงานอย่างไรในการผลิต
- เครื่องป้อนคอยล์จะยืดแถบอะลูมิเนียมให้ตรง และเลื่อนเข้าไปในแม่พิมพ์ด้วยระยะพิทช์ที่แม่นยำต่อจังหวะการกด
- นักบินทำการเจาะรูที่เจาะไว้ล่วงหน้าเพื่อล็อคตำแหน่งแถบที่ทุกสถานี ซึ่งรับประกันความแม่นยำของตำแหน่งจากคุณลักษณะหนึ่งไปยังอีกคุณลักษณะหนึ่ง
- สถานีทำงานอย่างต่อเนื่อง: ช่องแรกเจาะรูนำ ช่องตรงกลางจะโค้งงอหรือนูนขึ้น และสถานีสุดท้ายจะแยกชิ้นส่วนออกจากกัน
- ชิ้นส่วนที่ทำเสร็จแล้วจะถูกปล่อยออกทางราง ในขณะที่เศษโครงกระดูกจะถูกกรอกลับหรือฉีกเป็นชิ้นเพื่อนำไปรีไซเคิล
เนื่องจากทุกสถานีทำหน้าที่บนส่วนต่างๆ ของแถบเดียวกันพร้อมกัน การกดเพียงครั้งเดียวก็จะทำให้เกิดชิ้นส่วนอะลูมิเนียมที่สมบูรณ์หนึ่งชิ้น การดำเนินการต่อเนื่องนั้นเป็นสิ่งที่แยกการปั๊มแบบก้าวหน้าออกจากกัน การประทับตราโอน โดยที่แต่ละช่องว่างจะถูกเปลี่ยนระหว่างสถานีตายที่แยกจากกัน
อลูมิเนียมอัลลอยด์ที่ทำงานได้ดีในแม่พิมพ์แบบโปรเกรสซีฟ
ไม่ใช่เกรดอะลูมิเนียมทุกเกรดที่จะป้อนอย่างหมดจดผ่านแม่พิมพ์แบบโปรเกรสซีฟ ตัวเลือกที่ประสบความสำเร็จจะรวมความสามารถในการขึ้นรูป การสปริงกลับที่คาดการณ์ได้ และลักษณะพื้นผิวที่ยอมรับได้ภายใต้การเจาะด้วยความเร็วสูง ในทางปฏิบัติ โลหะผสมซีรีส์ 3xxx, 5xxx และ 6xxx ครอบคลุมโครงการส่วนใหญ่
อัลลอย
อารมณ์ทั่วไป
เหตุใดจึงถูกเลือก
5052
H32
ความแข็งแรงเมื่อยล้าสูงและทนต่อการกัดกร่อน ใช้สำหรับครอบแบตเตอรี่ แท่นยึด และปลายถังน้ำมันเชื้อเพลิง
3003
H14
ขึ้นรูปได้ดีเยี่ยมและต้นทุนต่ำ อุปกรณ์สำหรับเปลือกหุ้ม ชิ้นส่วนเครื่องแลกเปลี่ยนความร้อน และการประทับตราทั่วไป
6061
T6
การบริการแข็งแกร่งและมีเสถียรภาพมากขึ้น แต่สปริงกลับสูงกว่า เหมาะสำหรับยึดโครงสร้างและส่วนยึด
1100
H14
นุ่มมากและวาดง่าย ใช้สำหรับป้ายชื่อ แผ่นสะท้อนแสง และชิ้นส่วนไฟฟ้าที่มีรูปทรงเรียบง่าย
ตารางที่ 1 — การเลือกอลูมิเนียมอัลลอยด์สำหรับแม่พิมพ์แบบโปรเกรสซีฟ: ความแข็งแรงและความสามารถในการขึ้นรูปมักจะแลกกับการสปริงกลับเสมอ
เหตุใดการปั๊มแบบก้าวหน้าจึงเป็นที่นิยมสำหรับชิ้นส่วนอลูมิเนียม
กรณีทางธุรกิจมีข้อได้เปรียบที่วัดผลได้สี่ประการเหนือการใช้แม่พิมพ์แบบแมนนวล การตัดเฉือน หรือการใช้เครื่องมือแบบดึงลึกเท่านั้น
ปริมาณงานอย่างต่อเนื่อง
แม่พิมพ์อะลูมิเนียมโปรเกรสซีฟที่สร้างมาอย่างดีจะทำงานด้วยความเร็วหลายร้อยครั้งต่อนาที และทุกๆ จังหวะก็จะสร้างชิ้นส่วนที่สมบูรณ์ ต้นทุนต่อหน่วยลดลงอย่างรวดเร็วเมื่อปริมาณเกินจุดตัดจำหน่ายเครื่องมือ
ความแม่นยำในการทำซ้ำ
เนื่องจากแถบนี้ถูกขับไปทุกสถานี ตำแหน่งจากคุณสมบัติถึงคุณสมบัติจึงมีความสม่ำเสมอตลอดหลายล้านรอบ รูปแบบรูวิกฤตในแบตเตอรี่และส่วนประกอบมอเตอร์ยึด ±0.05 มม. โดยไม่ต้องทำการแก้ไข
การลดน้ำหนัก
ที่ 2.7 g/cm3 อลูมิเนียมจะมีน้ำหนักประมาณหนึ่งในสามของเหล็ก การปั๊มแบบก้าวหน้าช่วยให้นักออกแบบใช้ส่วนที่บางและแข็งแทนการหล่อแบบหนักได้
การดำเนินงานรองแบบบูรณาการ
การต๊าป การตอกย้ำ การขึ้นรูปลูกเบี้ยว และการทำเครื่องหมายสามารถเพิ่มเป็นสถานีในแม่พิมพ์ได้ เพื่อให้ชิ้นส่วนออกมาใกล้กับสถานะการประกอบขั้นสุดท้ายมากขึ้น และลดขั้นตอนในห่วงโซ่อุปทาน
เปลือกแบตเตอรี่เป็นตัวอย่างทั่วไปที่มีข้อดีเหล่านี้รวมกัน ฝาครอบจะต้องมีขนาดคงตัว ทนต่อการกัดกร่อน และผลิตในปริมาณมากด้วยต้นทุนที่สม่ำเสมอ
 ชิ้นส่วนปั๊มฝาครอบแบตเตอรี่ที่มีความแม่นยำสำหรับเปลือก ฝาครอบแบตเตอรี่ที่มีการประทับตรานี้เหมาะกับกล่องหุ้มยานยนต์และที่เก็บพลังงาน โดยให้ความเสถียรของขนาดและความต้านทานการกัดกร่อนในการผลิตปริมาณมาก ซึ่งสอดคล้องกับการอภิปรายในบทความเรื่องคุณประโยชน์ด้านน้ำหนักและการปิดผนึก ดูผลิตภัณฑ์ →
ในทางปฏิบัติ ผู้ผลิตที่เปลี่ยนจากชิ้นส่วนเหล็กเชื่อมมาเป็นฝาครอบอลูมิเนียมประทับจะช่วยลดน้ำหนักชิ้นส่วนลงมากกว่าครึ่งในขณะที่ปรับปรุงความสม่ำเสมอในการปิดผนึก
ขีดจำกัดในการออกแบบ: อะไรเป็นตัวกำหนดความสำเร็จก่อนที่คุณจะตัดเหล็ก
อลูมิเนียมมีพฤติกรรมแตกต่างจากเหล็กในแม่พิมพ์แบบโปรเกรสซีฟ อัตราส่วนผลผลิตต่อโมดูลัสที่สูงขึ้นทำให้เกิดการสปริงกลับมากขึ้น และแนวโน้มที่จะทนต่อเหล็กกล้าเครื่องมือ ทำให้จำเป็นต้องหล่อลื่นและการเคลือบแม่พิมพ์ การทำความเข้าใจขีดจำกัดเหล่านี้ล่วงหน้าคือความแตกต่างระหว่างการเปิดตัวที่ราบรื่นและการออกแบบใหม่ที่มีค่าใช้จ่ายสูง
กฎการออกแบบเชิงปฏิบัติที่ใช้โดยวิศวกรเครื่องมือ
- รัศมีการโค้งงอขั้นต่ำ 1.0 ถึง 1.5 เท่าของความหนาของวัสดุสำหรับโลหะผสม 3xxx และ 5xxx เพิ่มขึ้นเป็น 2.0 เท่าสำหรับอารมณ์ 6xxx-T
- ระบุทิศทางของเสี้ยนที่สอดคล้องกันบนพื้นผิวใดๆ ก็ตามที่กลายเป็นส่วนต่อประสานแบบซีลหรือแบบเลื่อน
- รักษาความลึกที่วาดไว้ปานกลาง อลูมิเนียมฉีกที่รัศมีมุมแหลม ดังนั้นควรเพิ่มรัศมีมุมขั้นต่ำ 0.5 มม. บนรูปทรงลึก
- อนุญาตให้มีการชดเชยการสปริงกลับในการออกแบบแม่พิมพ์ ซัพพลายเออร์ที่เชื่อถือได้จะเพิ่มคุณสมบัติการแก้ไขระหว่างการทดลองแทนที่จะเพิ่มหลังจากชิ้นส่วนเสียหาย
ความคลาดเคลื่อนที่ยอมรับได้ในการผลิต
±0.05 มม เจาะ
±0.08 มม โปรไฟล์ที่ถูกตัดแต่ง
±0.10 มม โค้งงอ
±0.15 มม ขอบหน้าแปลน
แผนภูมิที่ 1 — ค่าความคลาดเคลื่อนในการผลิตโดยทั่วไปที่ยึดอยู่กับการปั๊มอะลูมิเนียมแบบโปรเกรสซีฟพร้อมเครื่องมือที่ได้รับการดูแลอย่างดี
ในกรณีที่มีการใช้การประทับตราแบบอะลูมิเนียมแบบโปรเกรสซีฟ
การปั๊มแบบอะลูมิเนียมโปรเกรสซีฟจะปรากฏขึ้นทุกที่ที่ต้องการชิ้นส่วนโลหะน้ำหนักเบา นำไฟฟ้า หรือทนต่อการกัดกร่อนในปริมาณมาก การกระจายด้านล่างนี้สะท้อนถึงความต้องการโดยทั่วไปในอุตสาหกรรมต่างๆ ที่เราจัดหา
- ยานยนต์และ EV (42%) — ฝาครอบแบตเตอรี่ ตัวเรือนมอเตอร์ ชิ้นส่วนที่นั่ง บัสบาร์ทองแดง ฉากยึดโครงสร้าง
- อิเล็กทรอนิกส์ (21%) — กล่องใส่แล็ปท็อป ชิ้นส่วนแชสซีเซิร์ฟเวอร์ ขั้วต่อขนาดเล็ก และแผงป้องกัน
- เครื่องใช้ไฟฟ้าและสินค้าสีขาว (19%) — แผงเตาอบ การประทับกล่องควบคุม ครีบแลกเปลี่ยนความร้อน
- อุปกรณ์อุตสาหกรรม (18%) — ตัวเรือนเซอร์โวไดรเวอร์ ส่วนประกอบคอมเพรสเซอร์ แผ่นยึด
ยานยนต์และยานยนต์พลังงานใหม่
การเปลี่ยนมาใช้ระบบขับเคลื่อนแบบไฟฟ้าทำให้การปั๊มอะลูมิเนียมเป็นกระบวนการเริ่มต้นสำหรับส่วนประกอบของระบบแบตเตอรี่และมอเตอร์ ตัวอย่างเช่น บัสบาร์ทองแดงหรืออะลูมิเนียมที่มีการประทับตรา จะแทนที่แท่งที่โค้งงอและกลึงด้วยชิ้นส่วนที่ยึดความเรียบและตำแหน่งรูในขั้นตอนเดียว
 ชิ้นส่วนปั๊มบัสบาร์ทองแดงสำหรับการกระจายพลังงาน EV บัสบาร์ทองแดงที่มีความบริสุทธิ์สูงนี้รองรับการไหลของกระแสอย่างมีประสิทธิภาพระหว่างแบตเตอรี่ มอเตอร์ และคอนเวอร์เตอร์ โดยมีพื้นผิวชุบและพิกัดความเผื่อที่แน่นหนาสำหรับการใช้งาน EV ที่มีความต้องการสูง ซึ่งตรงกับการเน้นของย่อหน้าเกี่ยวกับข้อดีของการปั๊มแบบก้าวหน้า ดูผลิตภัณฑ์ →
ในทำนองเดียวกัน ชิ้นส่วนปั๊มตัวเรือนมอเตอร์ใช้ประโยชน์จากคุณสมบัติทางความร้อนของอะลูมิเนียมและน้ำหนักเบา ในขณะที่แม่พิมพ์แบบโปรเกรสซีฟจะยึดจุดรวมศูนย์ที่แน่นหนาซึ่งจำเป็นสำหรับชุดประกอบโรเตอร์และสเตเตอร์
อิเล็กทรอนิกส์และเครื่องใช้ไฟฟ้า
อุปกรณ์อิเล็กทรอนิกส์สำหรับผู้บริโภคชอบอะลูมิเนียมเนื่องจากมีพื้นผิวและป้องกัน EMI การปั๊มแบบก้าวหน้าจะสร้างชิ้นส่วนที่มีผนังบางและมีความแม่นยำสูงซึ่งนำไปใช้ในการประกอบแล็ปท็อปและโทรศัพท์
 ชิ้นส่วนปั๊มแชสซีแล็ปท็อปอลูมิเนียม ส่วนประกอบที่มีการประทับตราสำหรับแชสซีและขายึดแล็ปท็อปเหล่านี้ผสมผสานน้ำหนักเบาเข้ากับความแข็งแกร่ง โดยมีตำแหน่งรูที่แม่นยำและโครงสร้างแบบ snap-fit ที่รองรับการประกอบที่มีประสิทธิภาพ ซึ่งเกี่ยวข้องกับประเด็นของบทความเกี่ยวกับชิ้นส่วนอิเล็กทรอนิกส์ที่มีผนังบาง ดูผลิตภัณฑ์ →
ในด้านอุปกรณ์ เปลือกเตาอบขนาดใหญ่และการประทับบนแผงควบคุมจะได้รับประโยชน์จากการประหยัดกระบวนการเดียวกัน เมื่อปริมาณการผลิตเหมาะสมกับการใช้เครื่องมือเฉพาะ
ต้นทุนเครื่องมือและการเลือกซัพพลายเออร์: สี่ขั้นตอนที่ป้องกันไม่ให้เกิดความเสียใจ
แม่พิมพ์แบบโปรเกรสซีฟเป็นต้นทุนล่วงหน้าที่ใหญ่ที่สุดในโปรแกรมปั๊มขึ้นรูปอะลูมิเนียม ซึ่งมักจะมีน้ำหนักเกินอุปกรณ์การพิมพ์และอุปกรณ์ขนถ่ายวัสดุ เป้าหมายไม่ใช่การจ่ายเงินขั้นต่ำเพื่อซื้อเครื่องมือ แต่เป็นการจ่ายเงินสำหรับการออกแบบเครื่องมือที่เหมาะสม เนื่องจากคุณภาพของแม่พิมพ์จะกำหนดคุณภาพของชิ้นส่วนตลอดอายุการใช้งานของโปรแกรม
ขั้นตอนที่ 1 — ตรวจสอบกรณีทางธุรกิจ การใช้เครื่องมือแบบก้าวหน้าเริ่มสมเหตุสมผลที่ประมาณ 50,000 ถึง 100,000 ชิ้นส่วนต่อปี พิจารณาตัวเลือกเครื่องมือที่ประหยัดกว่านี้ที่ด้านล่างนี้
ขั้นตอนที่ 2 — ส่งแพ็คเกจข้อมูลที่ผลิตได้ จัดเตรียมโมเดล 3 มิติ พิกัดความเผื่อ ข้อกำหนดด้านการตกแต่งพื้นผิว และความต้องการรายปี การตรวจสอบเค้าโครงแถบที่ชัดเจนในขั้นตอนนี้จะช่วยหลีกเลี่ยงการแก้ไขแม่พิมพ์ที่มีค่าใช้จ่ายสูง
ขั้นตอนที่ 3 — ตรวจสอบความสามารถในการผลิตจริง มองหาการออกแบบแม่พิมพ์ภายในองค์กร การตัดเฉือน CNC และการทดลองกดภายใต้หลังคาเดียวกัน ซัพพลายเออร์ที่มีความสามารถในการผลิตแม่พิมพ์และปั๊มขึ้นรูปจะแก้ปัญหาความคลาดเคลื่อนก่อนถึงการผลิต
ขั้นตอนที่ 4 — ต้องการรายงานบทความแรกพร้อมข้อมูล SPC ยืนยันว่าคุณสมบัติที่สำคัญอยู่ภายในเป้าหมาย Cpk ของคอยล์และการกดหลายตัว ไม่ใช่แค่ในตัวอย่างแรกเท่านั้น
ซัพพลายเออร์ที่รวมแม่พิมพ์แบบโปรเกรสซีฟ เครื่องปั๊มขึ้นรูป และระบบอัตโนมัติ เช่น ทีมงานของเราที่ Shuangqisi พร้อมด้วยเครื่องปั๊มขนาด 80 ถึง 400 ตัน และบริษัทในเครือระบบปั๊มขึ้นรูปอัตโนมัติภายในบริษัท สามารถลดระยะเวลาในการเพิ่มและรักษาระดับความคลาดเคลื่อนที่ยอมรับได้ให้คงที่ตลอดกะ
ข้อพิจารณาด้านการบำรุงรักษา คุณภาพ และการปฏิบัติตามข้อกำหนด
แม่พิมพ์อะลูมิเนียมโปรเกรสซีฟที่ดีที่สุดยังคงสูญเสียประสิทธิภาพหากละเลยการบำรุงรักษา แนวโน้มที่จะเกิดสนิมของอะลูมิเนียมทำให้การจัดการการหล่อลื่นและการเคลือบผิวเป็นตัวควบคุมทั้งสองที่แยกโปรแกรมที่เชื่อถือได้ออกจากการหยุดทำงานที่เกิดซ้ำ
- การป้องกันพื้นผิวแม่พิมพ์: การเคลือบ DLC หรือ TiCN บนพั้นช์ขึ้นรูปช่วยลดปิ๊กอัพอะลูมิเนียมและขยายระยะเวลาการลับคม
- การเลือกน้ำมันหล่อลื่น: ใช้สารหล่อลื่นแบบระเหยหรือสารตกค้างต่ำที่เข้ากันได้กับการทำความสะอาดขั้นปลาย โดยเฉพาะแบตเตอรี่และชิ้นส่วนอิเล็กทรอนิกส์
- การบำรุงรักษาเชิงป้องกัน: ตรวจสอบนักบิน สปริง และแผ่นสึกหรอตามช่วงจังหวะที่กำหนด แม่พิมพ์แบบโปรเกรสซีฟล้มเหลวอย่างคาดเดาได้เมื่อการสึกหรอถึงเกณฑ์
- เอกสารการปฏิบัติตามข้อกำหนด: สำหรับอุตสาหกรรมการส่งออกหรือการควบคุม ให้เก็บใบรับรองวัสดุและ PPAP หรือเอกสารเทียบเท่าไว้สำหรับการตรวจสอบ
การควบคุมคุณภาพของการปั๊มอะลูมิเนียมควรรวมถึงการตรวจสอบ CMM ของตำแหน่งรูวิกฤติ การตรวจสอบพื้นผิวเพื่อหารอยขีดข่วน และการตรวจสอบความแข็งเป็นระยะๆ ของคอยล์ที่เข้ามา เนื่องจากการแปรผันของวัสดุที่เข้ามาเป็นสาเหตุที่ซ่อนเร้นมากที่สุดของรอยแตกร้าวและการเคลื่อนตัวของสปริงกลับ
การปั๊มอะลูมิเนียมแบบโปรเกรสซีฟไม่ใช่กระบวนการที่ถูกที่สุดสำหรับต้นแบบหรือชุดงานขนาดเล็ก และไม่สามารถเอาชนะแม่พิมพ์ถ่ายโอนสำหรับแผงขนาดใหญ่มากได้ แต่สำหรับชิ้นส่วนที่พอดีกับแถบป้อนคอยล์และทำซ้ำเป็นจำนวนหลายแสนชิ้น ชิ้นส่วนนั้นจะมีต้นทุนต่อหน่วยต่ำที่สุด ความสม่ำเสมอที่แน่นที่สุด และรอบเวลาสั้นที่สุดของวิธีการขึ้นรูปใดๆ ความได้เปรียบในการแข่งขันที่แท้จริงมาจากการเลือกซัพพลายเออร์ที่ออกแบบแม่พิมพ์ ดำเนินการปั๊ม และสร้างระบบอัตโนมัติเป็นโครงการบูรณาการเดียว
ก่อนที่คุณจะอนุมัติใบเสนอราคา ให้เปรียบเทียบประวัติการผลิตแม่พิมพ์ กำลังการผลิตแม่พิมพ์ และระเบียบวินัยของ SPC ของซัพพลายเออร์ ไม่ใช่แค่ราคาต่อชิ้นส่วน สำรวจ ความสามารถในการแม่พิมพ์และการปั๊มของ Shuangqisi เมื่อคุณพร้อมที่จะประเมินพันธมิตรที่มีศักยภาพสำหรับโปรแกรมการปั๊มอะลูมิเนียมแบบก้าวหน้า
โพสต์ก่อนหน้า
ซัพพลายเออร์ปั๊มขึ้นรูปอลูมิเนียม: วิธีประเมินความสามารถ ความเสี่ยง และความพอดี
โพสต์ถัดไป
คำอธิบายการปั๊มโลหะ: คู่มือฉบับสมบูรณ์เกี่ยวกับกระบวนการ วัสดุ และต้นทุน
ของเรา สินค้า.
เริ่มต้นธุรกิจของคุณกับผู้ผลิต OEM ที่นี่!

ให้บริการลูกค้าทั่วโลกด้วยโซลูชั่นแบบครบวงจรที่สมบูรณ์แบบ
ผ่าน
นวัตกรรม!
ลิงค์ด่วน
เกี่ยวกับเรา
ข่าว
ข้อมูลการติดต่อ
-
 +86-139 1308 8972
-

-
 เลขที่ 118 ถนน Yexin เขตพัฒนาเศรษฐกิจ Wujiang ซูโจว จีน
ลิขสิทธิ์ © Suzhou Shuangqisi Mould Equipment Co., Ltd. สงวนลิขสิทธิ์. แม่พิมพ์ปั๊มแบบกำหนดเอง ผู้ผลิตแม่พิมพ์ปั๊มโลหะ
