-
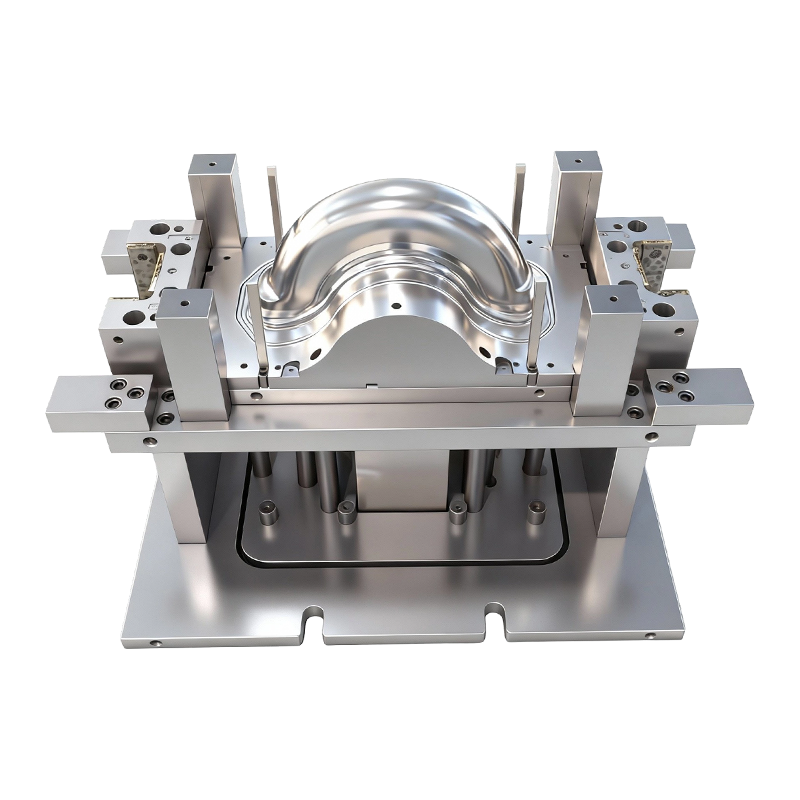
แม่พิมพ์ขึ้นรูปลึกสำหรับล้อหน้าและล้อหลังของรถยนต์ไฟฟ้าสองล้อ
แม่พิมพ์ขึ้นรูปลึกสำหรับล้อหน้าและหลังของยานพาห...
-
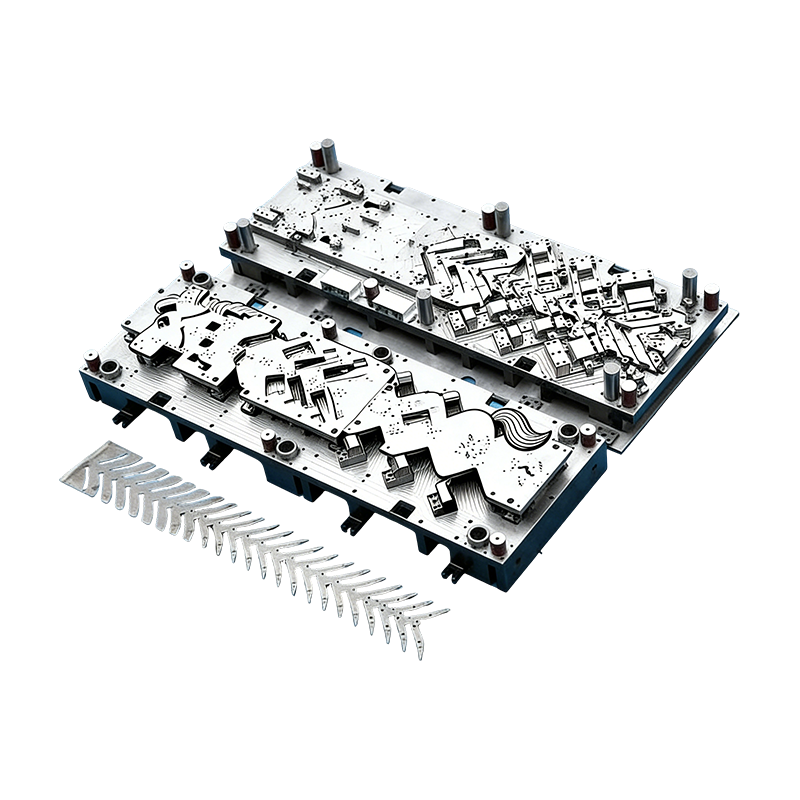
แม่พิมพ์ก้าวหน้าสำหรับชิ้นส่วนยานยนต์
แม่พิมพ์ต่อเนื่องสำหรับตัวเรือนมอเตอร์ยานยนต์นี...
-
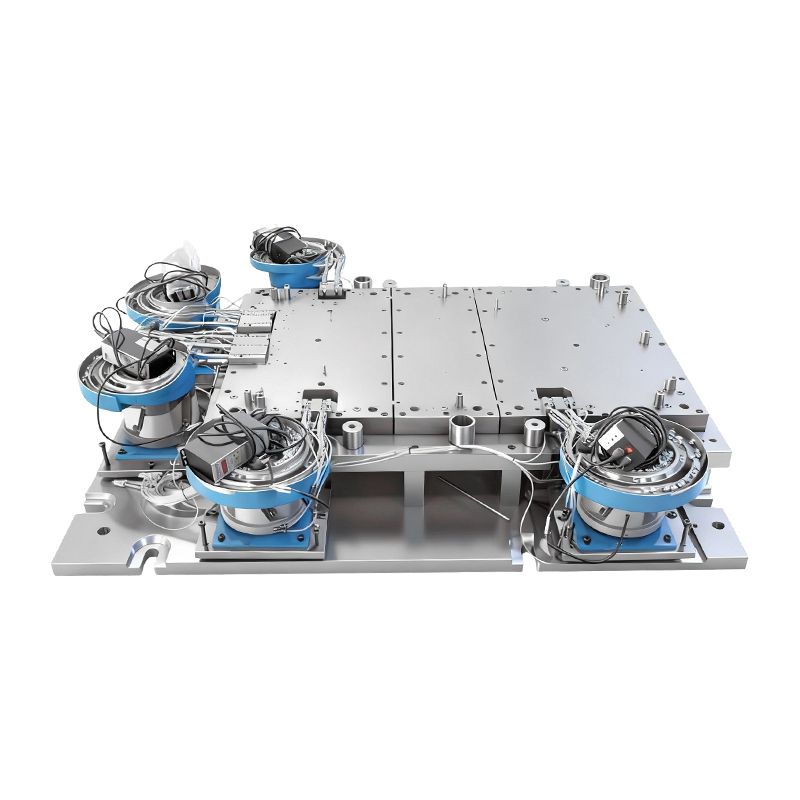
แม่พิมพ์โลดโผนอัตโนมัติสำหรับฐานเครื่องคอมพิวเตอร์ขนาดใหญ่
แม่พิมพ์ตอกหมุดอัตโนมัติสำหรับฐานเครื่องจักรคอม...
-
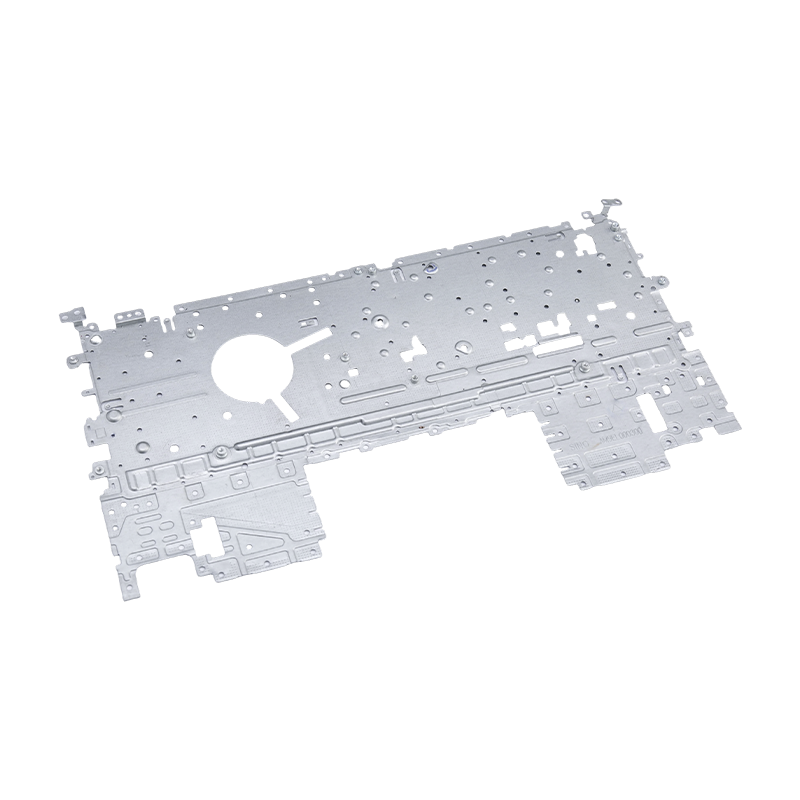
ชิ้นส่วนปั๊มแล็ปท็อป
ชิ้นส่วนปั๊มขึ้นรูปแล็ปท็อปของเราเป็นส่วนประกอบ...
-
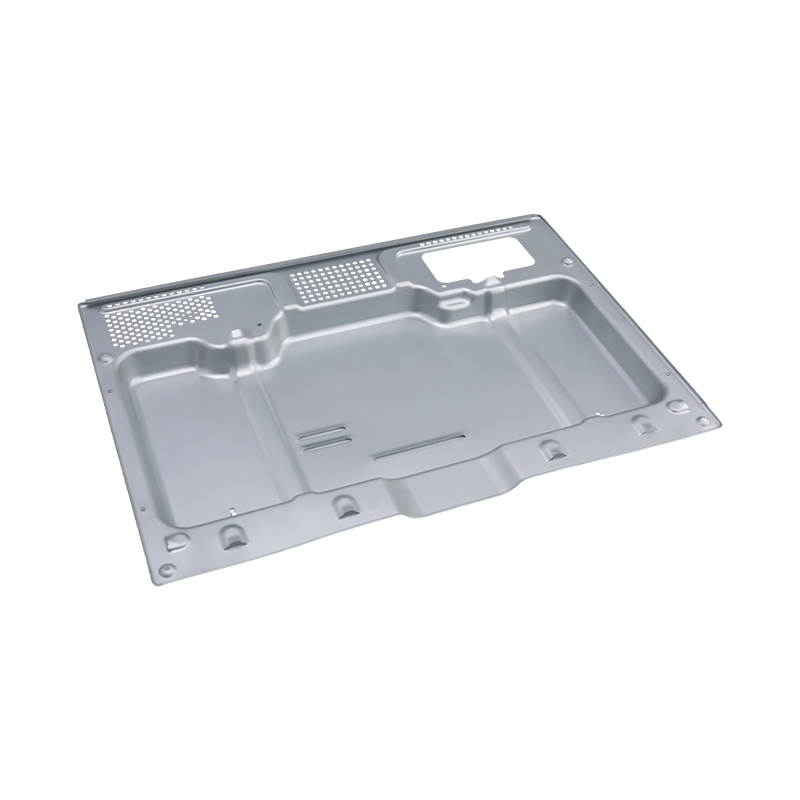
ชิ้นส่วนปั๊มขึ้นรูปเตาอบระดับไฮเอนด์
ชิ้นส่วนปั๊มขึ้นรูปเตาอบระดับไฮเอนด์ของเราเป็นส...
-
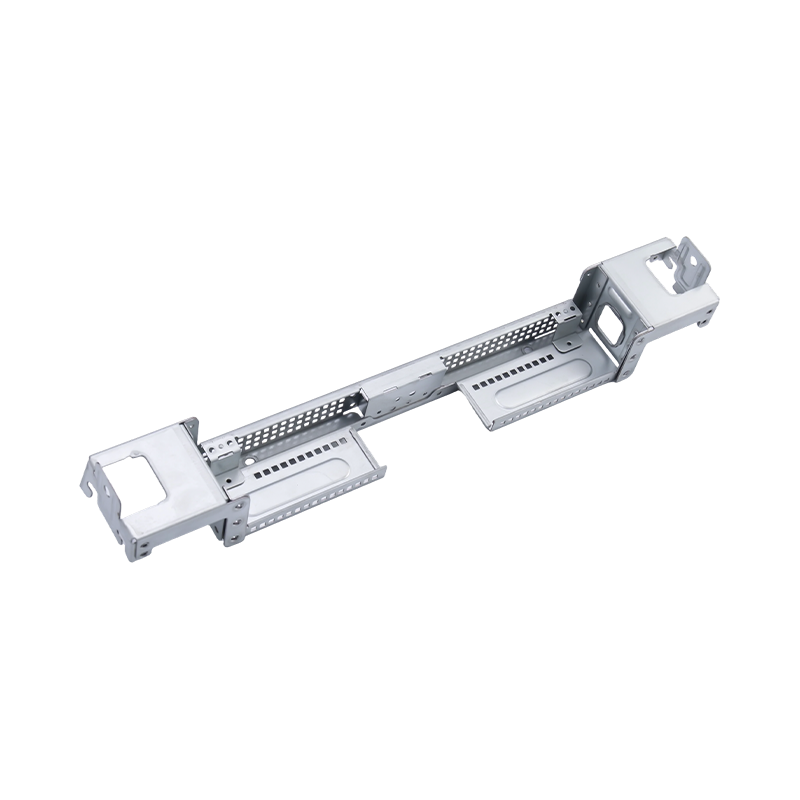
ชิ้นส่วนปั๊มคอมพิวเตอร์ขนาดใหญ่ระดับไฮเอนด์
ชิ้นส่วนปั๊มขึ้นรูปคอมพิวเตอร์ขนาดใหญ่ระดับไฮเอ...

ข่าวอุตสาหกรรม
บ้าน / ข่าว / ข่าวอุตสาหกรรม / การปั๊มแบบก้าวหน้าของชิ้นส่วนยานยนต์: แม่พิมพ์ ความคลาดเคลื่อน ต้นทุน และคำแนะนำเกี่ยวกับปริมาตร
การปั๊มแบบก้าวหน้าของชิ้นส่วนยานยนต์: แม่พิมพ์ ความคลาดเคลื่อน ต้นทุน และคำแนะนำเกี่ยวกับปริมาตร
2026-10-08
ใช้โครงยึดเบาะนั่ง HSLA 340 ขนาด 1.8 มม. ใช้งานบนแม่พิมพ์โปรเกรสซีฟ 14 สถานีที่ป้อนจากคอยล์ และราคาชิ้นส่วนโดยทั่วไปจะอยู่ที่ประมาณ 40 เปอร์เซ็นต์ของราคาที่เซลล์แบบแมนนวลซึ่งมีการกดเพียงครั้งเดียว 6 ครั้งจะเรียกเก็บเงิน เส้นแบบโปรเกรสซีฟรักษาตำแหน่งรูภายใน ±0.08 มม. ตลอดทั้งกะทำงานโดยใช้คอยล์ผู้ปฏิบัติงานหนึ่งคน เซลล์แบบบังคับเองต้องใช้คนสี่คนเพื่อป้อนอาหารว่างและยังคงเกินพิกัดในกะที่สาม ช่องว่างดังกล่าวเป็นข้อโต้แย้งทั้งหมดสำหรับการปั๊มชิ้นส่วนยานยนต์แบบก้าวหน้า และจะคงอยู่เฉพาะเมื่อมีการระบุปริมาตร โครงร่างแถบ และเหล็กกล้าเครื่องมืออย่างถูกต้องตั้งแต่เริ่มต้นเท่านั้น
คำตอบสั้นๆ สำหรับโปรแกรมยานยนต์ส่วนใหญ่:
- การปั๊มแบบก้าวหน้ากลายเป็นเส้นทางที่ถูกที่สุดเมื่อปริมาณชิ้นส่วนต่อปีสามารถเคลียร์ชิ้นส่วนได้ประมาณ 150,000 ถึง 200,000 ชิ้นสำหรับชิ้นส่วนระดับวงเล็บ และจะต่ำกว่ามากเมื่อหมายเลขชิ้นส่วนหลายชิ้นใช้แถบเดียวกันร่วมกัน
- การใช้วัสดุ ไม่ใช่ความเร็วการกด ถือเป็นต้นทุนเดียวที่ใหญ่ที่สุด การลดความกว้างของแถบสามเปอร์เซ็นต์มักจะมีประสิทธิภาพเหนือกว่าการลดต้นทุนรวมต่อชิ้นส่วนในรอบเวลาสิบเปอร์เซ็นต์
- ความคลาดเคลื่อนสะสมทั่วทั้งสถานี ดังนั้นตำแหน่งรู มุมโค้งงอ และความเรียบจะต้องถูกกำหนดให้กับสถานีเฉพาะ แทนที่จะกำหนดเฉพาะการวาดที่เสร็จแล้วเพียงอย่างเดียว
- แม่พิมพ์ ชิ้นส่วนที่มีการประทับตรา และระบบป้อนอัตโนมัติควรได้รับการออกแบบทางวิศวกรรมให้เป็นระบบเดียว แบ่งซัพพลายเออร์ออกเป็นสามราย และโดยปกติแล้วเกณฑ์ความคลาดเคลื่อนจะถือเป็นผู้เสียชีวิตรายแรก
ที่ซึ่งการประทับตราแบบก้าวหน้าเอาชนะทางเลือกอื่น
แม่พิมพ์แบบโปรเกรสซีฟจะดำเนินการทุกอย่าง — การเจาะ การวาด การตัดแต่ง การขึ้นรูป การจับเจ่า และการแยก — ภายในการกดเพียงครั้งเดียว โดยที่แถบจะเลื่อนไปหนึ่งระดับต่อจังหวะ ชิ้นส่วนจะไม่ได้รับการจัดการโดยบุคคลระหว่างการปฏิบัติงาน ซึ่งเป็นที่มาของความแม่นยำและการประหยัดแรงงาน เศรษฐศาสตร์จะพลิกผันขึ้นอยู่กับตัวแปรสามตัว ได้แก่ ปริมาตร ความหนาของวัสดุ และจำนวนสถานีที่เรขาคณิตต้องการอย่างแท้จริง
ชิ้นส่วนที่มีขนาดบางน้อยกว่า 3 มม. ซึ่งมีปริมาตรต่อปีสูงคือตัวเลือกแบบก้าวหน้าแบบคลาสสิก ส่วนที่หนักกว่า 6 มม. หรือชิ้นส่วนที่มีการดึงลึกซึ่งต้องมีสถานีวาดใหม่หลายสถานี มักจะชอบการดึงแบบลึกหรือแม่พิมพ์ถ่ายโอนแทน — รายการเครื่องมือสำหรับแม่พิมพ์โปรเกรสซีฟ 20 สถานีบนส่วนประกอบกระทะพื้น 5 มม. นั้นยากที่จะเทียบกับไลน์ถ่ายโอนแบบสี่สไลด์
เค้าโครงแถบ
การออกแบบระยะพิทช์ ความกว้างของราง และตัวพา ตัดสินใจในการใช้วัสดุก่อนที่จะตัดสถานีเดียว การลดรางลง 2 มม. บนคอยล์ขนาด 300 มม. มีค่ามากกว่าการอัพเกรดแท่นพิมพ์ส่วนใหญ่
จำนวนสถานี
แต่ละสถานีที่เพิ่มเข้ามาจะทำให้ต้นทุนแม่พิมพ์ ปริมาณการบำรุงรักษา และน้ำหนักการกดเพิ่มขึ้น บางครั้งสถานีที่ไม่ได้ใช้งานจะถูกสงวนไว้โดยเจตนาสำหรับการแก้ไขในอนาคต ซึ่งเป็นการป้องกันความเสี่ยงที่ไม่แพงต่อการเปลี่ยนแปลงการออกแบบ
หน้าต่างน้ำหนัก
แรงตัดจะถึงจุดสูงสุดในขณะที่เกิดแรงเฉือน แม่พิมพ์ที่เหมาะกับการกด 250 T บนกระดาษสามารถแทงผ่านมันไปบนแถบแข็งได้ ดังนั้นอัตราน้ำหนักที่ 20 ถึง 30 เปอร์เซ็นต์จึงเป็นเรื่องปกติ
เกรดเหล็กกล้าเครื่องมือ
คาร์ไบด์เคลือบหรือเหล็กโลหะผสมผงที่สถานีเจาะจะขยายระยะเวลาการลับคมบนแถบที่มีความแข็งแรงสูง แต่จะเฉพาะเมื่อฐานแม่พิมพ์และเสานำทางแข็งพอที่จะเข้ากันเท่านั้น
สิ่งที่เกิดขึ้นจริงภายในแม่พิมพ์แบบก้าวหน้า
ลำดับสถานีประกอบด้วยวิศวกรรม เครื่องมือโปรเกรสซีฟสำหรับยานยนต์ทั่วไปจะเปิดขึ้นพร้อมกับรูนำร่องและฐานรอยบาก เคลื่อนเข้าสู่การดึงหรือการขึ้นรูปครั้งแรก เพิ่มการเล็มและการเจาะเมื่อวัสดุแข็งตัว จากนั้นจึงปิดท้ายด้วยการจับเจ่า การหยุดนิ่ง และการตัดแบบแยกส่วนซึ่งจะปล่อยชิ้นส่วนไว้บนส่วนรองรับจนถึงการกระแทกครั้งสุดท้าย
รายละเอียด 3 ประการเป็นตัวตัดสินว่าเครื่องมือจะคงความคลาดเคลื่อนที่ยอมรับได้หลังจากการผลิตเป็นเวลาหกเดือนหรือไม่ หมุดนำร่องต้องยึดก่อนสถานีตัดใดๆ เพื่อล็อคตำแหน่งแถบ แผ่นเปลื่องจะต้องยึดแถบให้เรียบในระหว่างการดึง ไม่เช่นนั้นแผงจะสปริงกลับไม่สม่ำเสมอ และเศษเหล็กจะต้องออกด้านล่างผ่านรางน้ำโดยไม่ต้องกลับเข้าไปในเส้นทางแถบอีกเลย - ทากที่กลับมาเป็นสาเหตุเดียวที่ทำให้เกิดความเสียหายจากภัยพิบัติที่พบบ่อยที่สุด
สำหรับเหล็กที่มีความแข็งแรงสูงขั้นสูง การชดเชยสปริงกลับจะถูกสร้างขึ้นในสถานีแบบฟอร์มแทนที่จะแก้ไขในภายหลัง โดยทั่วไปแล้ว ช่างประกอบแม่พิมพ์จะงอหน้าแปลนโดยใช้มุมที่คำนวณได้ จากนั้นจึงทำการหยุดใหม่ เนื่องจากแถบขนาด 590 MPa หรือ 780 MPa จะไม่ยึดมุมที่กำหนดด้วยตัวเอง ความแตกต่างระหว่างการปั๊มโลหะแบบโปรเกรสซีฟและการปั๊มโลหะแบบถ่ายโอนนั้นอยู่ที่วิธีการเคลื่อนย้ายชิ้นส่วนระหว่างสถานีเหล่านี้ สถานีหนึ่งอาศัยแถบพาหะ ส่วนอีกสถานีหนึ่งอาศัยกลไกการถ่ายโอน และตัวเลือกดังกล่าวจะเปลี่ยนต้นทุนเครื่องมือ ระยะเวลาในการผลิต และค่าเผื่อที่คุณสามารถสัญญาได้ตามความเป็นจริง
โปรเกรสซีฟ vs โอน vs แมนนวล: การเปรียบเทียบแบบเคียงข้างกัน
ตารางด้านล่างเปรียบเทียบสามเส้นทางสำหรับขายึดโครงสร้างยานยนต์ขนาดกลางที่ประมาณ 200,000 ชิ้นต่อปี ตัวเลขเป็นค่าการวางแผนทั่วไปที่ใช้สำหรับการเปรียบเทียบซัพพลายเออร์ ไม่ใช่ใบเสนอราคา
เกณฑ์
ก้าวหน้าตาย
โอนตาย
แบบแมนนวล / แอ็คชั่นเดี่ยว
การลงทุนด้านเครื่องมือ
สูง
ปานกลาง
ต่ำ
ราคาชิ้นละ 200,000/ปี
ต่ำest
กลาง
สูงest
ตำแหน่งหลุมที่ทำได้
±0.05 ถึง ±0.10 มม
±0.10 ถึง ±0.20 มม
±0.25 มม. และการดริฟท์
เวลาเปลี่ยน
2 ถึง 6 ชั่วโมง
1 ถึง 3 ชั่วโมง
20 ถึง 45 นาที
ตัวดำเนินการต่อกะ
1
2
4 ถึง 6
แถบระดับเสียงที่เหมาะสมที่สุด
150,000 ขึ้นไป
50,000 ถึง 150,000
ต่ำกว่า 50,000
 แม่พิมพ์แบบก้าวหน้าสำหรับตัวเรือนมอเตอร์ยานยนต์และชิ้นส่วนขนาดเล็ก สูง-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. ดูผลิตภัณฑ์ →
โปรดทราบว่าครอสโอเวอร์อยู่ที่ใด ต่ำกว่าประมาณ 50,000 ชิ้นต่อปี ค่าตัดจำหน่ายเครื่องมือมีอิทธิพลเหนือกว่า และเส้นทางแบบแมนนวลยังคงได้เปรียบเมื่อเทียบกับต้นทุนทั้งหมด คำตอบระหว่าง 50,000 ถึง 150,000 คำตอบนั้นขึ้นอยู่กับความซับซ้อนของชิ้นส่วน และหมายเลขชิ้นส่วนที่สองสามารถใช้แถบเดียวกันร่วมกันได้หรือไม่ ตัวเลือกแถบที่ใช้ร่วมกันนั้นมักเป็นสิ่งที่ทำให้เครื่องมือแบบก้าวหน้าจ่ายคืนภายในสิบแปดเดือน
ตัวชี้วัดที่ซ่อนอยู่สามประการที่ตัดสินความสามารถในการทำกำไรของสาย
ใบเสนอราคามักจะแสดงราคาชิ้นส่วนและค่าเครื่องมือ โดยแทบจะไม่แสดงการใช้วัสดุ ประสิทธิภาพโดยรวมของอุปกรณ์ หรืออัตราของเสียหลังจากที่เครื่องมือได้รับการกราวด์สองครั้ง ตัวเลขทั้งสามนี้มักจะมีความแตกต่างระหว่างซัพพลายเออร์สองรายมากกว่าราคาที่เสนอ
ก้าวหน้า
อัตราร้อยละ 76
โอน
อัตราร้อยละ 61
เซลล์แบบแมนนวล
อัตราร้อยละ 44
OEE สำหรับสายก้าวหน้าสะท้อนถึงสามสิ่งที่ทำงานร่วมกัน: ความพร้อมของสื่อ วินัยในการเปลี่ยนฟีดและคอยล์ และผลตอบแทนจากการส่งผ่านครั้งแรก เส้นที่วิ่งด้วยความเร็ว 60 จังหวะต่อนาที แต่หยุดทุกๆ สี่สิบนาทีสำหรับการติด โดยทั่วไปจะเสียไปหนึ่งเส้นที่วิ่งด้วยความเร็ว 45 จังหวะต่อนาทีโดยมีเส้นทางเศษเหล็กที่สะอาด เมื่อเปรียบเทียบซัพพลายเออร์ ให้สอบถามเวลาเปลี่ยนคอยล์จริง อัตราระยะพิทช์และระยะชัก และจำนวนชิ้นส่วนระหว่างการลับคม ไม่ใช่ความเร็วการกดสูงสุด
ในกรณีที่ใช้ชิ้นส่วนปั๊มขึ้นรูปยานยนต์
งานที่ก้าวหน้าจะครอบงำส่วนที่มีปริมาณมากของยานพาหนะมากกว่าโครงสร้างทั้งหมด การกระจายด้านล่างนี้สะท้อนถึงตระกูลชิ้นส่วนทั่วไปที่ผลิตด้วยเครื่องมือแบบก้าวหน้าและแบบหลายสถานี
- EV และระบบส่งกำลัง — 42%: ตัวเรือนมอเตอร์ แผ่นปิดแบตเตอรี่ บัสบาร์ทองแดงแรงดันสูง และฉากยึดชุดขับเคลื่อน
- ร่างกาย ที่นั่ง และโครงสร้าง — 24%: โครงเบาะนั่ง โครงเสริมความแข็งแรง แผ่นสลัก และส่วนประกอบตัวถังขนาดเล็ก
- น้ำมันเชื้อเพลิง ไอเสีย และยานพาหนะเพื่อการพาณิชย์ — 18%: แผ่นปลายถัง แผ่นกันความร้อน และโครงยึดรถบรรทุกหนัก
- อิเล็กทรอนิกส์และอุปกรณ์อุตสาหกรรม — 16%: แชสซีเซิร์ฟเวอร์ กรอบเตาอบ ชิ้นส่วนโครงสร้างแล็ปท็อปและโทรศัพท์ ตัวเรือนเซอร์โวไดรฟ์ และส่วนประกอบคอมเพรสเซอร์
 ชิ้นส่วนปั๊มบัสบาร์ทองแดงรถยนต์พลังงานใหม่ บัสบาร์ทองแดงที่มีความบริสุทธิ์สูงประทับตราอย่างแม่นยำสำหรับการกระจายกระแสไฟฟ้าแรงสูง EV ซึ่งเกี่ยวข้องในกรณีที่การเชื่อมต่อที่เป็นสื่อกระแสไฟฟ้าและความต้านทานต่ำและการประทับตรายานยนต์ที่อยู่ติดกันต้องการการบูรณาการซัพพลายเออร์อย่างใกล้ชิด ดูผลิตภัณฑ์ →
ตระกูลบัสบาร์ทองแดงนั้นคุ้มค่าที่จะโทรออก ชิ้นส่วนเหล่านั้นผสมผสานวัสดุที่อ่อนนุ่มและเป็นสื่อกระแสไฟฟ้าสูงเข้ากับข้อกำหนดด้านเสี้ยนและความเรียบ และมักผลิตในเวลาเดียวกันกับชิ้นส่วนเหล็กที่อยู่รอบๆ บนอุปกรณ์ที่อยู่ติดกัน ซัพพลายเออร์ที่ดำเนินการทั้งสองอย่างแล้ว ชิ้นส่วนปั๊มขึ้นรูปยานยนต์ และงานปั๊มขึ้นรูปอิเล็กทรอนิกส์มักจะมีห้องเครื่องมือและความลึกของมาตรวิทยาเพื่อจัดการกับระบบวัสดุทั้งสองโดยไม่ต้องอาศัยการเรียนรู้ที่ยาวนานในการรันครั้งแรก
การระบุโปรแกรมการประทับตราแบบก้าวหน้า: เจ็ดขั้นตอน
ค่าใช้จ่ายส่วนเกินในโปรแกรมโปรเกรสซีฟส่วนใหญ่มาจากการจัดลำดับ ไม่ใช่จากตัวดายเอง ลำดับด้านล่างนี้สะท้อนถึงการตัดสินใจในการออกแบบ เครื่องมือ และระบบอัตโนมัติที่จำกัดซึ่งกันและกัน
- แก้ไขเค้าโครงแถบก่อน ตั้งค่าความกว้างของพิทช์ ราง และคอยล์เทียบกับรูปทรงว่างก่อนที่จะเลือกจำนวนสถานี ทุกการตัดสินใจในภายหลังจะสืบทอดเรขาคณิตนี้
- กำหนดพิกัดความเผื่อให้กับสถานี ตัดสินใจว่าสถานีใดมีตำแหน่งรู ซึ่งเป็นเจ้าของมุมโค้งงอ และสถานีใดมีความเรียบ เกณฑ์ความคลาดเคลื่อนในการวาดที่คลุมเครือกลายเป็นข้อพิพาทระหว่าง PPAP
- ปรับขนาดการพิมพ์ด้วยระยะขอบ คำนวณแรงเฉือนสูงสุด ไม่ใช่แรงเฉลี่ย และรักษาพื้นที่ส่วนหัวไว้ 20 ถึง 30 เปอร์เซ็นต์สำหรับการอัพเกรดวัสดุในอนาคต
- ตัดสินใจขอบเขตของระบบอัตโนมัติตั้งแต่เนิ่นๆ การโหลดคอยล์ เครื่องหนีบผม เครื่องป้อน สายพานลำเลียงเศษเหล็ก และการจัดการทางออก ทั้งหมดจะเปลี่ยนความสูงของแม่พิมพ์และระยะเวลาของวงจรหากมาถึงล่าช้าในโปรเจ็กต์
- เรียกใช้การจำลองแม่พิมพ์ การจำลองการขึ้นรูปจะจับการสปริงกลับและการทำให้ผอมบางก่อนที่จะตัดเหล็ก ซึ่งมีราคาถูกกว่าการแก้ไขสถานีแบบฟอร์มที่เสร็จแล้วมาก
- วางแผนวงจรการลับคม บันทึกจำนวนชิ้นส่วนระหว่างการลับคมตั้งแต่วันแรกที่ผลิต เพื่อให้อายุการใช้งานของเครื่องมือกลายเป็นบรรทัดต้นทุนที่วัดได้แทนที่จะเป็นสมมติฐาน
- ตรวจสอบเครื่องมือการผลิต สร้างตัวอย่างนอกเครื่องมือและ PPAP เต็มรูปแบบบนแม่พิมพ์ขั้นสุดท้าย ไม่ใช่เครื่องมือต้นแบบ ไม่เช่นนั้นพิกัดความเผื่อจะเคลื่อนที่เมื่อแถบจริงมาถึง
 อุปกรณ์ปั๊มอัตโนมัติแบบกำหนดเองสำหรับสายการผลิตปั๊มแบบก้าวหน้า รายการผลิตภัณฑ์สำหรับอุปกรณ์ปั๊มอัตโนมัติแบบกำหนดเอง ซึ่งเกี่ยวข้องกับโปรแกรมโปรเกรสซีฟที่ต้องการการออกแบบแม่พิมพ์ที่ประสานกัน การผลิตชิ้นส่วนปั๊มขึ้นรูป และการส่งมอบระบบอัตโนมัติ ดูผลิตภัณฑ์ →
ขั้นตอนที่สี่คือจุดที่การส่งมอบแบบครบวงจรเปลี่ยนแปลงคณิตศาสตร์ เมื่อผู้สร้างแม่พิมพ์และผู้สร้างระบบอัตโนมัติอยู่ภายใต้สัญญาฉบับเดียว ความสูงของแม่พิมพ์ แนวผ่าน ระยะชักของตัวป้อน และน้ำหนักการกดจะได้รับการแก้ไขในภาพวาดเดียว แทนที่จะเจรจากันระหว่างผู้ขายสองรายหลังจากที่เครื่องมือถูกตัดแล้ว การรักษาการออกแบบแม่พิมพ์ การผลิตชิ้นส่วนที่มีการประทับตรา และระบบการปั๊มอัตโนมัติไว้ภายในกลุ่มวิศวกรรมกลุ่มเดียวจะลบอินเทอร์เฟซที่โปรแกรมแบบก้าวหน้ามักจะใช้เวลาหลายสัปดาห์ออกไป
บันทึกการบำรุงรักษา การเก็บรักษาความคลาดเคลื่อน และการปฏิบัติตามข้อกำหนด
แม่พิมพ์แบบโปรเกรสซีฟที่ผลิตชิ้นส่วนที่ยอมรับได้เมื่อเปิดตัว จะไม่คงอยู่ตรงนั้นหากไม่มีจังหวะการบำรุงรักษา แนวทางปฏิบัติโดยทั่วไปคือการวัดตัวอย่างในทุกช่วงการบด ติดตามแนวโน้มมากกว่าการอ่านค่าแต่ละรายการ และเปลี่ยนเสานำทางและบุชชิ่งด้วยจำนวนคงที่ แทนที่จะวัดความล้มเหลว ต้นทุนของการบริการแม่พิมพ์แปดชั่วโมงที่วางแผนไว้นั้นเป็นเพียงเศษเสี้ยวของต้นทุนของคอยล์ที่เสียและการขนส่งที่พลาดไป
เอกสารการปฏิบัติตามข้อกำหนดสำหรับการประทับตรายานยนต์มักจะต้องเดินทางพร้อมกับชิ้นส่วน: ใบรับรองวัสดุพร้อมหมายเลขความร้อน รายงานโครงร่างมิติที่ PPAP แผนการควบคุมที่ระบุสถานีวิกฤต และบันทึกประวัติการบำรุงรักษาแม่พิมพ์และการลับคม เกรดเหล็กความแข็งแรงสูงที่จ่ายตามข้อกำหนด 590 MPa หรือ 780 MPa ควรมีการบันทึกข้อมูลการตรวจสอบขาเข้าไว้กับคอยล์ เนื่องจากหน้าต่างการขึ้นรูปสำหรับเกรดเหล่านั้นแคบ และการแปรผันระหว่างสีต่อสีจะแสดงเป็นการเปลี่ยนแปลงมุมโค้งงอเป็นเวลานานก่อนที่จะปรากฏเป็นรอยแตกที่มองเห็นได้
การจัดการการหล่อลื่นและเศษซากเป็นสองสิ่งในการดูแลทำความสะอาดที่ส่งผลต่อการรักษาความทนทานในระยะยาวมากที่สุด การเลือกน้ำมันหล่อลื่นที่ถูกต้องสำหรับการเคลือบบนแถบที่เข้ามาจะช่วยลดการครูดที่สถานีดึง และรางเศษที่ได้รับการตรวจสอบตามกำหนดเวลาจะช่วยป้องกันความเสียหายของแม่พิมพ์ที่เกิดจากกระสุนซึ่งไม่มีความสามารถในการกดจำนวนเท่าใดก็สามารถดูดซับได้ ถือเป็นการบำรุงรักษาตามปกติมากกว่าที่จะคิดในภายหลัง ทั้งสองแบบจะขยายช่วงเวลาระหว่างการลับคมและรักษาแถบพิกัดความเผื่อที่ทำให้การปั๊มแบบก้าวหน้าเป็นตัวเลือกที่ถูกต้องตั้งแต่แรก
โพสต์ก่อนหน้า
คู่มือการปั๊มขึ้นรูปหนัก: ความคลาดเคลื่อน น้ำหนัก การออกแบบแม่พิมพ์ และการเลือกเครื่องมือ
โพสต์ถัดไป
การโลดโผนในแม่พิมพ์สำหรับแม่พิมพ์ปั๊มแบบก้าวหน้า: หลักการและการใช้งาน
ของเรา สินค้า.
เริ่มต้นธุรกิจของคุณกับผู้ผลิต OEM ที่นี่!

ให้บริการลูกค้าทั่วโลกด้วยโซลูชั่นแบบครบวงจรที่สมบูรณ์แบบ
ผ่าน
นวัตกรรม!
ลิงค์ด่วน
เกี่ยวกับเรา
ข่าว
ข้อมูลการติดต่อ
-
 +86-139 1308 8972
-

-
 เลขที่ 118 ถนน Yexin เขตพัฒนาเศรษฐกิจ Wujiang ซูโจว จีน
ลิขสิทธิ์ © Suzhou Shuangqisi Mould Equipment Co., Ltd. สงวนลิขสิทธิ์. แม่พิมพ์ปั๊มแบบกำหนดเอง ผู้ผลิตแม่พิมพ์ปั๊มโลหะ
