-
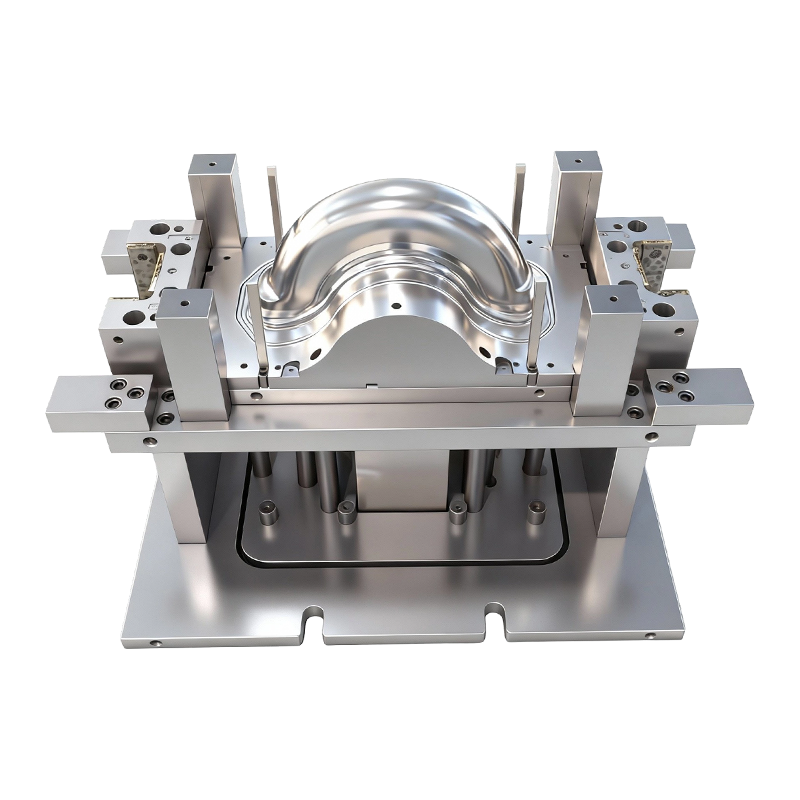
แม่พิมพ์ขึ้นรูปลึกสำหรับล้อหน้าและล้อหลังของรถยนต์ไฟฟ้าสองล้อ
แม่พิมพ์ขึ้นรูปลึกสำหรับล้อหน้าและหลังของยานพาห...
-
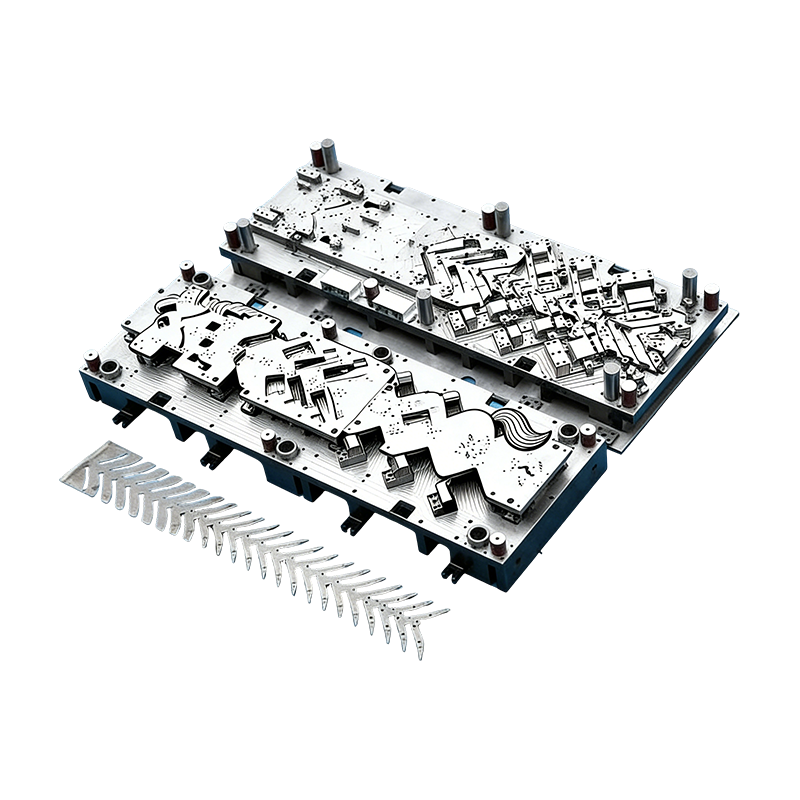
แม่พิมพ์ก้าวหน้าสำหรับชิ้นส่วนยานยนต์
แม่พิมพ์ต่อเนื่องสำหรับตัวเรือนมอเตอร์ยานยนต์นี...
-
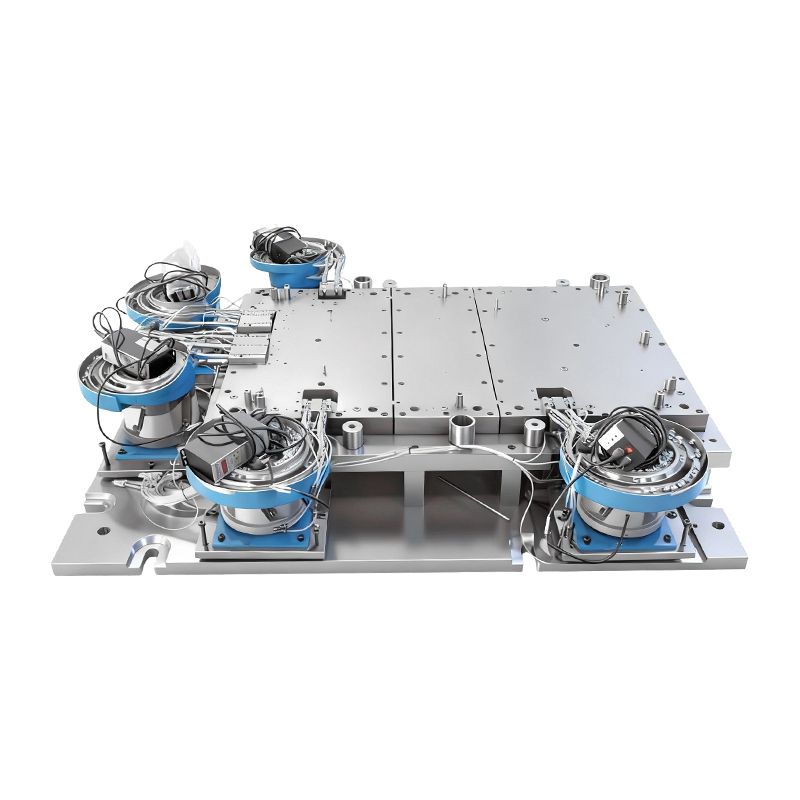
แม่พิมพ์โลดโผนอัตโนมัติสำหรับฐานเครื่องคอมพิวเตอร์ขนาดใหญ่
แม่พิมพ์ตอกหมุดอัตโนมัติสำหรับฐานเครื่องจักรคอม...
-
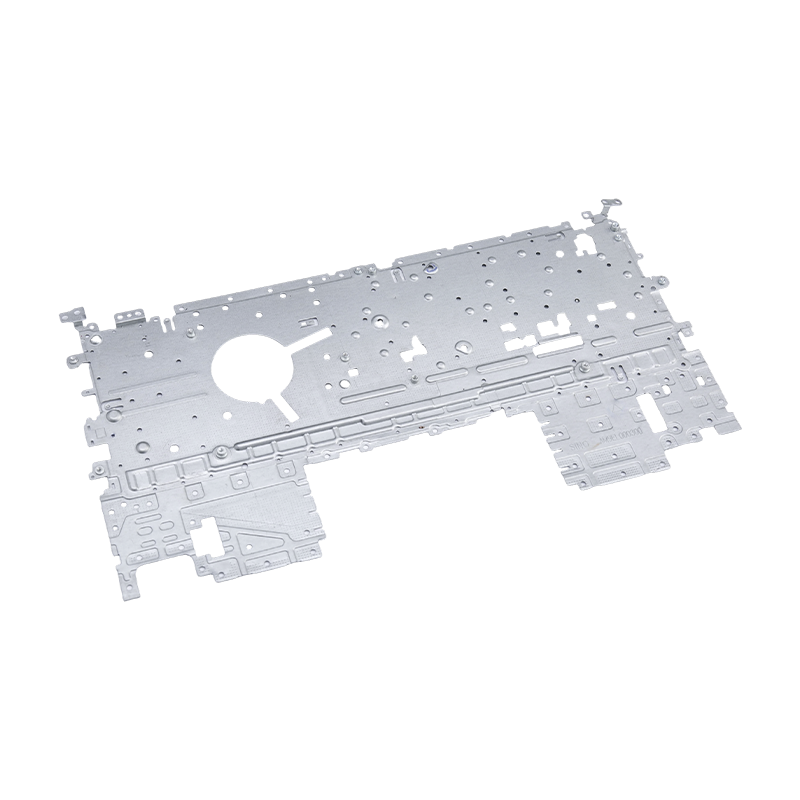
ชิ้นส่วนปั๊มแล็ปท็อป
ชิ้นส่วนปั๊มขึ้นรูปแล็ปท็อปของเราเป็นส่วนประกอบ...
-
ชิ้นส่วนปั๊มขึ้นรูปเตาอบระดับไฮเอนด์
ชิ้นส่วนปั๊มขึ้นรูปเตาอบระดับไฮเอนด์ของเราเป็นส...
-
ชิ้นส่วนปั๊มคอมพิวเตอร์ขนาดใหญ่ระดับไฮเอนด์
ชิ้นส่วนปั๊มขึ้นรูปคอมพิวเตอร์ขนาดใหญ่ระดับไฮเอ...

ข่าวอุตสาหกรรม
บ้าน / ข่าว / ข่าวอุตสาหกรรม / คู่มือการปั๊มขึ้นรูปหนัก: ความคลาดเคลื่อน น้ำหนัก การออกแบบแม่พิมพ์ และการเลือกเครื่องมือ
คู่มือการปั๊มขึ้นรูปหนัก: ความคลาดเคลื่อน น้ำหนัก การออกแบบแม่พิมพ์ และการเลือกเครื่องมือ
2026-10-13
การตอกแบบหนัก: เมื่อ 2 มม. บางเกินไปแล้ว
วิศวกรจัดซื้อเคยถามว่าทำไมขายึดขนาด 6 มม. ถึงเสนอราคาที่แตกต่างกันสามราคาภายใน 48 ชั่วโมง เหตุผลไม่ใช่แรงงานหรือค่าใช้จ่าย มันเป็นน้ำหนัก การปั๊มขึ้นรูปอย่างหนัก—โดยทั่วไปแล้วการขึ้นรูปแผ่นโลหะจะมีความหนามากกว่า 4 มม.—จะเปลี่ยนแปลงการคำนวณทุกครั้ง ไม่ว่าจะเป็นความสามารถในการกด วัสดุแม่พิมพ์ การหล่อลื่น และแม้แต่วิธีที่คุณตรวจสอบชิ้นส่วนที่เสร็จแล้ว หากคุณปฏิบัติต่อชิ้นส่วนขนาด 6 มม. เหมือนกล่องอิเล็กทรอนิกส์ขนาด 1.5 มม. คุณจะทำลายแม่พิมพ์หรือจ่ายค่ากดที่คุณไม่ต้องการ
สรุปโดยย่อ: สำหรับการปั๊มขึ้นรูปหนัก ข้อกำหนดน้ำหนักจะปรับขนาดโดยประมาณโดยมีความหนายกกำลังสอง ไม่ใช่เชิงเส้น ชิ้นส่วนเหล็กกล้าคาร์บอนต่ำ 6 มม. อาจต้องใช้แรง 2.5 ถึง 3 เท่าของชิ้นงาน 3 มม. ที่มีเส้นรอบวงเท่ากัน ตรวจสอบระยะการกด ขนาดเตียง และความจุเบาะก่อนเสนอราคาเสมอ
เกณฑ์การปฏิบัติไม่ได้รับการแก้ไข บางร้านเรียกว่าหนัก 3 มม. ส่วนอื่นๆ เริ่มต้นที่ 6 มม. สิ่งสำคัญคือว่าเครื่องกดรุ่น 80T ถึง 400T ที่มีอยู่ของคุณสามารถรับแรงที่ต้องการตลอดช่วงชักทั้งหมดโดยไม่ทำให้เฟรมเบี่ยงเบนไปหรือไม่ ในการปั๊มขึ้นรูปหนัก การโก่งตัวจะแสดงเป็นความหนาไม่สม่ำเสมอ รัศมีรอยแตก และอายุการใช้งานของแม่พิมพ์สั้น
หลักการหลัก: จะเกิดอะไรขึ้นเมื่อเกจเพิ่มขึ้น
การตอกหนักไม่ใช่แค่ "แรงมากขึ้น" มันเป็นชุดข้อจำกัดที่แตกต่างกัน ปัจจัยสี่ประการต่อไปนี้จะตัดสินว่าชิ้นส่วนนั้นสามารถผลิตได้ ทำซ้ำได้ และทำกำไรได้หรือไม่
น้ำหนักและโรคหลอดเลือดสมอง
แท่นพิมพ์ 400T ที่มีระยะชัก 24 นิ้วไม่เหมือนกับแท่นพิมพ์ 400T ที่มีระยะชัก 10 นิ้ว ชิ้นส่วนที่มีน้ำหนักมากมักต้องใช้การดึงลึกกว่าชิ้นส่วนที่บาง หากระยะชักสั้นเกินไป คุณจะไม่สามารถเคลียร์ชิ้นส่วนหรือตั้งเบาะได้ จับคู่เส้นโค้งการกดเสมอ ไม่ใช่แค่น้ำหนักสูงสุด
วัสดุแม่พิมพ์และการกวาดล้าง
สำหรับเหล็กเหนียวขนาด 6 มม. โดยทั่วไประยะหลบแม่พิมพ์จะมีความหนา 8% ถึง 12% ต่อด้าน การกวาดล้างน้อยเกินไปทำให้เกิดการครูดและการแตกหักของหมัด มากเกินไปทำให้เกิดเสี้ยนหนักและคุณภาพของคมตัดไม่ดี D2 และ SKD11 ยังคงพบเห็นได้ทั่วไป แต่สำหรับเหล็กความแข็งแรงสูงกว่า 780 MPa เหล็กโลหะผสมผงหรือเม็ดมีดคาร์ไบด์จะมีความคุ้มค่า
การชดเชยสปริงแบ็ค
โลหะหนาจะสปริงตัวกลับได้มากขึ้นอย่างแน่นอน ชิ้นส่วนขนาด 6 มม. ที่มีความโค้งงอ 90 องศาอาจกลับมา 2 ถึง 3 องศาหลังจากปล่อย แม่พิมพ์จะต้องโค้งงอเกินหรือกระบวนการต้องมีสถานีหยอดเหรียญ นี่คือสาเหตุที่แม่พิมพ์ปั๊มขึ้นรูปหนักมักจะมีราคาสูงกว่าแม่พิมพ์แบบ Thingauge ที่มีขนาดใกล้เคียงกันถึง 20% ถึง 40%
ความสม่ำเสมอของวัสดุ
ความแปรผันของความหนาบวกหรือลบ 0.2 มม. มีค่าน้อยมากที่เกจ 1 มม. ที่ 8 มม. จะเปลี่ยนแรงที่ต้องการ 5% ขึ้นไป หากไม่มีการตรวจสอบที่เข้ามาและแหล่งคอยล์ที่สม่ำเสมอ การกดของคุณจะโอเวอร์โหลดแบบสุ่ม การปั๊มขึ้นรูปจำนวนมากจำเป็นต้องมีการตรวจสอบย้อนกลับของวัสดุในระดับล็อต
ทางเลือกระหว่างดายแบบก้าวหน้าและแบบถ่ายโอนก็เปลี่ยนไปเช่นกัน สำหรับชิ้นส่วนที่มีน้ำหนักมาก แม่พิมพ์ถ่ายโอนมักจะได้ผลดีเนื่องจากจะเคลื่อนย้ายชิ้นส่วนระหว่างสถานีโดยไม่ต้องดึงผ่านแถบ คุณสามารถอ่านการเปรียบเทียบโดยละเอียดได้ในบทความนี้ การปั๊มโลหะแบบก้าวหน้าเทียบกับแบบถ่ายโอน .
การเปรียบเทียบน้ำหนัก: การจับคู่การกดกับชิ้นส่วน
ตารางด้านล่างใช้สูตรแรงเฉือนแบบง่ายสำหรับเหล็กกล้าคาร์บอนต่ำ (กำลังรับแรงเฉือน 300 MPa) น้ำหนักจริงขึ้นอยู่กับการออกแบบแม่พิมพ์ เกรดวัสดุ และการตั้งค่าเบาะรองนั่ง ใช้สิ่งนี้เป็นตัวกรองผ่านครั้งแรก ไม่ใช่คำพูดสุดท้าย
สังเกตเห็นการกระโดดจาก 400T เป็น 600T ร้านค้าหลายแห่งสามารถรองรับชิ้นส่วนขนาด 4 ถึง 8 มม. ได้ แต่ต้องจ้างบุคคลภายนอกที่มีขนาดเกิน 8 มม. ช่องว่างดังกล่าวเป็นจุดที่ความเสี่ยงในการจัดส่งและต้นทุนคืบคลานปรากฏขึ้น
ตัวชี้วัดที่ซ่อนอยู่: ความต้องการบังคับตามความหนา
ผู้ซื้อมักจะเปรียบเทียบราคาต่อกิโลกรัม ตัวชี้วัดที่ซ่อนอยู่ที่ดีกว่าคือความต้องการแรงต่อความหนามิลลิเมตร แผนภูมิด้านล่างแสดงน้ำหนักสัมพัทธ์สำหรับรูปทรงของชิ้นส่วนเดียวกัน เมื่อความหนาเพิ่มขึ้นจาก 3 มม. เป็น 12 มม. แท่งจะถูกทำให้เป็นมาตรฐานที่ 3 มม. = 100
ที่ 12 มม. ดัชนีแรงจะเกิน 1400% ของเส้นฐาน 3 มม. เนื่องจากพื้นที่แรงเฉือนเพิ่มขึ้นเป็นเส้นตรง ในขณะที่ความหนายังเพิ่มแรงกดดันที่จำเป็นสำหรับการตัดที่สะอาดอีกด้วย นี่คือสาเหตุที่การเปลี่ยนแปลงขนาดเล็กน้อยสามารถดันชิ้นส่วนจากการกด 200T ไปเป็นกด 600T
การแยกการใช้งานในอุตสาหกรรมสำหรับการปั๊มขึ้นรูปหนัก
ความต้องการการปั๊มขึ้นรูปจำนวนมากไม่กระจายอย่างเท่าเทียมกัน จากการผสมผสานโครงการทั่วไปในร้านค้าขึ้นรูปโลหะที่ให้บริการลูกค้าเครื่องจักรและยานพาหนะ ตลาดจะแยกออกคร่าวๆ ดังนี้
ยานยนต์และยานยนต์พลังงานใหม่ — 45%
รถบรรทุกหนักและอุปกรณ์ก่อสร้าง — 25%
เครื่องใช้ไฟฟ้าและอิเล็กทรอนิกส์ — 20%
อุปกรณ์อุตสาหกรรม — 10%
ชิ้นส่วนยานยนต์มีอิทธิพลเหนือเนื่องจากฝาครอบแบตเตอรี่ ตัวเรือนมอเตอร์ โครงเบาะนั่ง และบัสบาร์ทองแดงล้วนใช้วัสดุหนา 4 ถึง 10 มม. การปั๊มบนรถบรรทุกหนัก เช่น โครงยึดและที่ยึดระบบกันสะเทือน ต้องใช้น้ำหนักที่สูงกว่า และมักจะมีวัสดุหนา 12 มม. หรือหนากว่านั้น
 ชิ้นส่วนปั๊มขึ้นรูปรถบรรทุกหนักสำหรับการใช้งานในรถยนต์เพื่อการพาณิชย์ ส่วนประกอบเหล็กความแข็งแรงสูงที่มีความแม่นยำสูง รวมถึงขายึดเฟรมและแผ่นกันสะเทือน ออกแบบมาเพื่อการรับน้ำหนัก ความต้านทานการสั่นสะเทือน และอายุการใช้งานที่ยาวนาน ดูผลิตภัณฑ์ →
 ชิ้นส่วนปั๊มฝาครอบแบตเตอรี่สำหรับยานยนต์และระบบจัดเก็บ โครงสร้างเหล็กรีดเย็น อลูมิเนียม หรือสแตนเลสที่มีพิกัดความเผื่อต่ำ ช่วยปกป้องแกนแบตเตอรี่จากฝุ่น ความชื้น และการกระแทก ดูผลิตภัณฑ์ →
ในรถยนต์พลังงานใหม่ ชิ้นส่วนปั๊มฝาครอบแบตเตอรี่จะต้องสมดุลน้ำหนัก การปิดผนึก และความปลอดภัยในการชน ซึ่งมักจะหมายถึงเหล็กหรือโลหะผสมอลูมิเนียมที่มีความแข็งแรงสูงซึ่งมีความทนทานต่อความเรียบที่แน่นหนา สำหรับมอเตอร์ไฟฟ้า ชิ้นส่วนปั๊มที่ตัวเรือนมีความต้องการคล้ายกัน แต่เพิ่มข้อกำหนดการป้องกันแม่เหล็กและศูนย์กลางร่วม
 ชิ้นส่วนปั๊มที่อยู่อาศัยมอเตอร์ยานยนต์ โครงสร้างเหล็กหรืออะลูมิเนียมความแข็งแรงสูงพร้อมโครงสร้างกระจายความร้อนและอินเทอร์เฟซที่ได้มาตรฐาน รองรับการปกป้องมอเตอร์ ประสิทธิภาพการประกอบ และความทนทาน ดูผลิตภัณฑ์ →
คู่มือการเลือก: ห้าขั้นตอนก่อนตัดสินใจ
ใช้ลำดับนี้เพื่อลดความเสี่ยงในการซื้อสื่อ แม่พิมพ์ หรือซัพพลายเออร์ที่ไม่ถูกต้อง
ขั้นตอนที่ 1: คำนวณน้ำหนักที่แท้จริง
ใช้สูตรแรงเฉือน: เส้นรอบวง × ความหนา × แรงเฉือน / 1000 เพิ่มความปลอดภัย 20% สำหรับการรับแรงกระแทก และ 10% สำหรับการคืนตัวของเบาะ อย่าพึ่งพาการจัดอันดับที่ระบุของสื่อเพียงอย่างเดียว
ขั้นตอนที่ 2: ตรวจสอบเตียงและโรคหลอดเลือดสมอง
ตรวจสอบว่าแม่พิมพ์พอดีกับเตียงหรือไม่ และระยะเคลื่อนของชิ้นส่วนหลุดออกไปหรือไม่ เตียงขนาด 312 x 84 นิ้วเป็นเรื่องปกติสำหรับแท่นพิมพ์ขนาดใหญ่ แต่แม่พิมพ์ของคุณอาจต้องการช่องตัว T ในตำแหน่งเฉพาะ
ขั้นตอนที่ 3: ยืนยันเกรดวัสดุ
เหล็กที่มีความแข็งแรงสูงกว่า 780 MPa อาจต้องใช้แรงมากกว่าเหล็กเหนียวถึง 30% ขอใบรับรองโรงงานและตรวจสอบความทนทานต่อความหนาก่อนการผลิต
ขั้นตอนที่ 4: ตรวจสอบการบำรุงรักษาแม่พิมพ์
แม่พิมพ์ปั๊มหนักจะสึกหรอเร็วขึ้น สอบถามช่วงเวลาการบำรุงรักษาเชิงป้องกันของซัพพลายเออร์ รายการอะไหล่หมัด และบันทึกอายุการใช้งานของแม่พิมพ์เป็นจังหวะ
ขั้นตอนที่ 5: วางแผนสำหรับระบบอัตโนมัติ
ชิ้นส่วนที่มีน้ำหนักมากจะป้อนด้วยมือได้ยาก ต้องระบุระบบถ่ายโอน หุ่นยนต์ หรือเครื่องป้อนคอยล์พร้อมกับแม่พิมพ์เพื่อหลีกเลี่ยงการทำงานซ้ำในภายหลัง
การบำรุงรักษาและการปฏิบัติตามข้อกำหนดสำหรับการปั๊มขึ้นรูปหนัก
การประทับหนักจะขยายความเสี่ยงต่อการสึกหรอ เสียง และความปลอดภัย แผนการบำรุงรักษาที่ใช้กับท่อขนาดบางจะล้มเหลวที่นี่
- ตรวจสอบระยะห่างของแม่พิมพ์ทุกๆ 5,000 ถึง 10,000 จังหวะสำหรับ 6 มม. ขึ้นไป การสึกหรอจะเร่งขึ้นหลังจาก 20% แรกของอายุการใช้งานของแม่พิมพ์
- ตรวจสอบการโก่งตัวของเฟรมกดทุกไตรมาส การโก่งตัวของเตียง 0.2 มม. อาจทำให้เสี้ยนมีความสูงเป็นสองเท่า
- ใช้สารหล่อลื่นที่มีสารเติมแต่งรับแรงกดดันสูง สารหล่อลื่นแบบฟิล์มบางมาตรฐานจะสลายตัวภายใต้แรงกดสัมผัสสูง
- ปฏิบัติตามมาตรฐานการป้องกันในท้องถิ่นสำหรับเครื่องพิมพ์ที่มีน้ำหนักมาก ม่านแสงเพียงอย่างเดียวไม่อาจหยุดรถ 400T ได้ในระยะที่ปลอดภัย
- เก็บบันทึกการตรวจสอบย้อนกลับของวัสดุไว้เป็นเวลาอย่างน้อยสามปี หากเหล็กหนาเป็นชุดให้ผลผลิตไม่สม่ำเสมอ คุณจะต้องแยกชิ้นส่วนที่ได้รับผลกระทบออกอย่างรวดเร็ว
สำหรับซัพพลายเออร์ ความสามารถในการเสนอแม่พิมพ์ ชิ้นส่วน และระบบอัตโนมัติจากแหล่งเดียวจะช่วยลดปัญหาการส่งมอบการบำรุงรักษา เมื่อผู้สร้างแม่พิมพ์และผู้ประทับตราเป็นทีมเดียวกัน การปรับระยะห่างและอะไหล่จะมาถึงโดยไม่ต้องชี้นิ้ว
หมายเหตุ ROI: ในกรณีที่งบประมาณประทับตราจำนวนมากรั่วไหล
ต้นทุนที่ซ่อนอยู่ที่ใหญ่ที่สุดในการปั๊มขึ้นรูปปริมาณมากไม่ใช่อัตรารายชั่วโมงในการกด เป็นเศษเหล็กจากการทดลองสปริงแบ็คและไดย์ ชิ้นส่วนขนาด 6 มม. ที่ไม่ผ่านการตรวจสอบขนาดที่ 5,000 จังหวะอาจทำให้เสียเหล็กได้ 8 ถึง 12 ตันก่อนที่แม่พิมพ์จะได้รับการแก้ไข แผนการทดลองที่มีระเบียบวินัยพร้อมตัวอย่างที่มีความหนาเพิ่มขึ้นจะมีค่าใช้จ่ายน้อยกว่าหนึ่งสัปดาห์ของเศษซากการผลิต
เมื่อคุณประเมินใบเสนอราคา ให้สอบถามถึงค่าความต้านทานแรงเฉือน ระยะหลบแม่พิมพ์ และวิธีการชดเชยการสปริงกลับ หากซัพพลายเออร์ไม่สามารถตอบได้ ราคาก็อาจขึ้นอยู่กับพฤติกรรมการวัดขนาดบาง นั่นคือจังหวะเดินบนพื้นและตรวจดูเส้นโค้งกด
โพสต์ก่อนหน้า
ชิ้นส่วนประทับโลหะตามสั่งสำหรับอุตสาหกรรมปิโตรเลียม: วัสดุและการจัดหา
โพสต์ถัดไป
การปั๊มแบบก้าวหน้าของชิ้นส่วนยานยนต์: แม่พิมพ์ ความคลาดเคลื่อน ต้นทุน และคำแนะนำเกี่ยวกับปริมาตร
ของเรา สินค้า.
เริ่มต้นธุรกิจของคุณกับผู้ผลิต OEM ที่นี่!

ให้บริการลูกค้าทั่วโลกด้วยโซลูชั่นแบบครบวงจรที่สมบูรณ์แบบ
ผ่าน
นวัตกรรม!
ลิงค์ด่วน
เกี่ยวกับเรา
ข่าว
ข้อมูลการติดต่อ
-
 +86-139 1308 8972
-

-
 เลขที่ 118 ถนน Yexin เขตพัฒนาเศรษฐกิจ Wujiang ซูโจว จีน
ลิขสิทธิ์ © Suzhou Shuangqisi Mould Equipment Co., Ltd. สงวนลิขสิทธิ์. แม่พิมพ์ปั๊มแบบกำหนดเอง ผู้ผลิตแม่พิมพ์ปั๊มโลหะ
