-
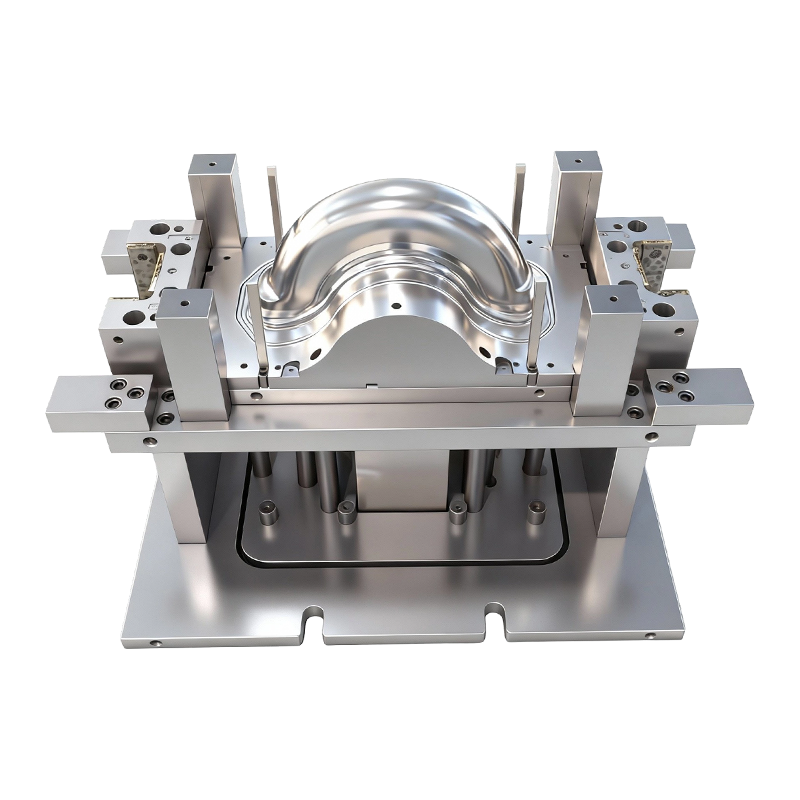
แม่พิมพ์ขึ้นรูปลึกสำหรับล้อหน้าและล้อหลังของรถยนต์ไฟฟ้าสองล้อ
แม่พิมพ์ขึ้นรูปลึกสำหรับล้อหน้าและหลังของยานพาห...
-
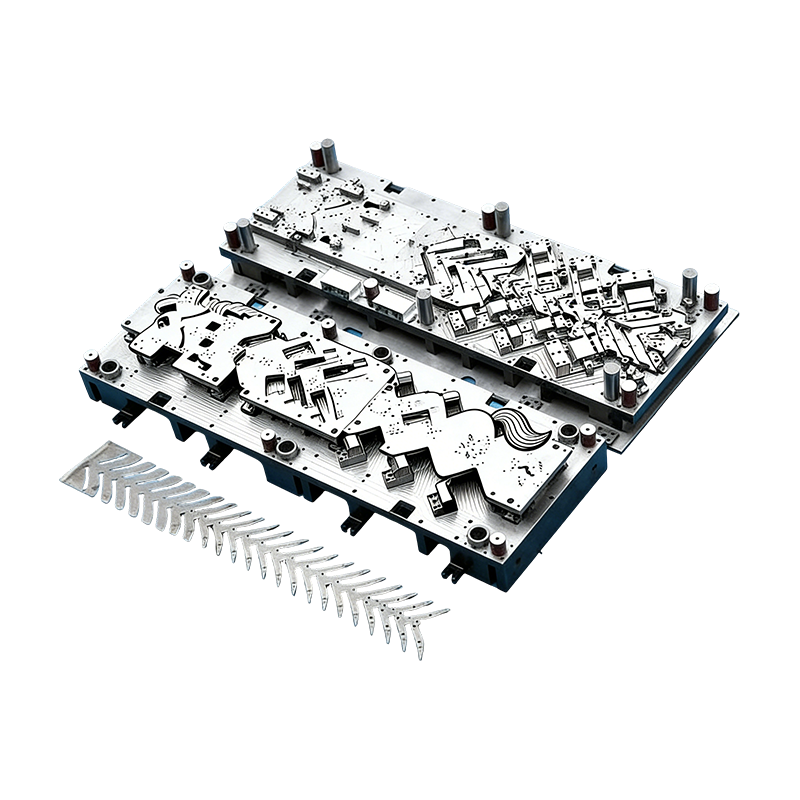
แม่พิมพ์ก้าวหน้าสำหรับชิ้นส่วนยานยนต์
แม่พิมพ์ต่อเนื่องสำหรับตัวเรือนมอเตอร์ยานยนต์นี...
-
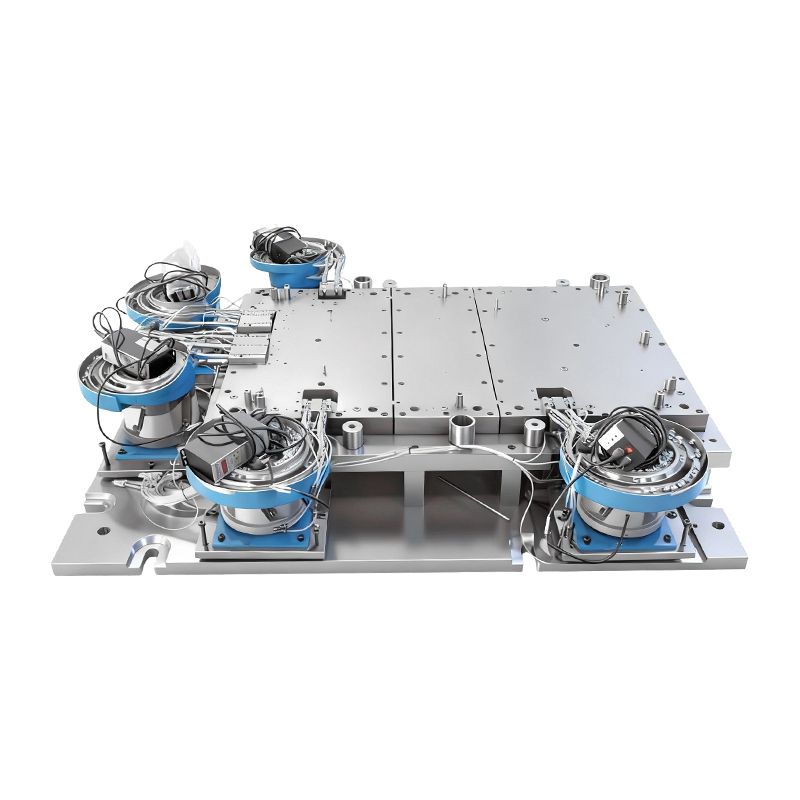
แม่พิมพ์โลดโผนอัตโนมัติสำหรับฐานเครื่องคอมพิวเตอร์ขนาดใหญ่
แม่พิมพ์ตอกหมุดอัตโนมัติสำหรับฐานเครื่องจักรคอม...
-
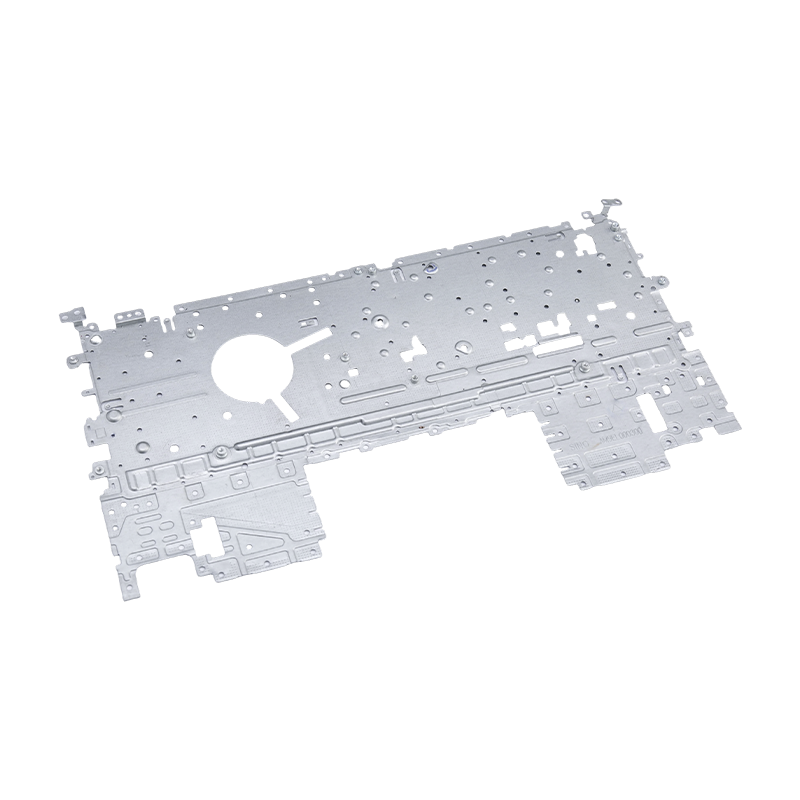
ชิ้นส่วนปั๊มแล็ปท็อป
ชิ้นส่วนปั๊มขึ้นรูปแล็ปท็อปของเราเป็นส่วนประกอบ...
-
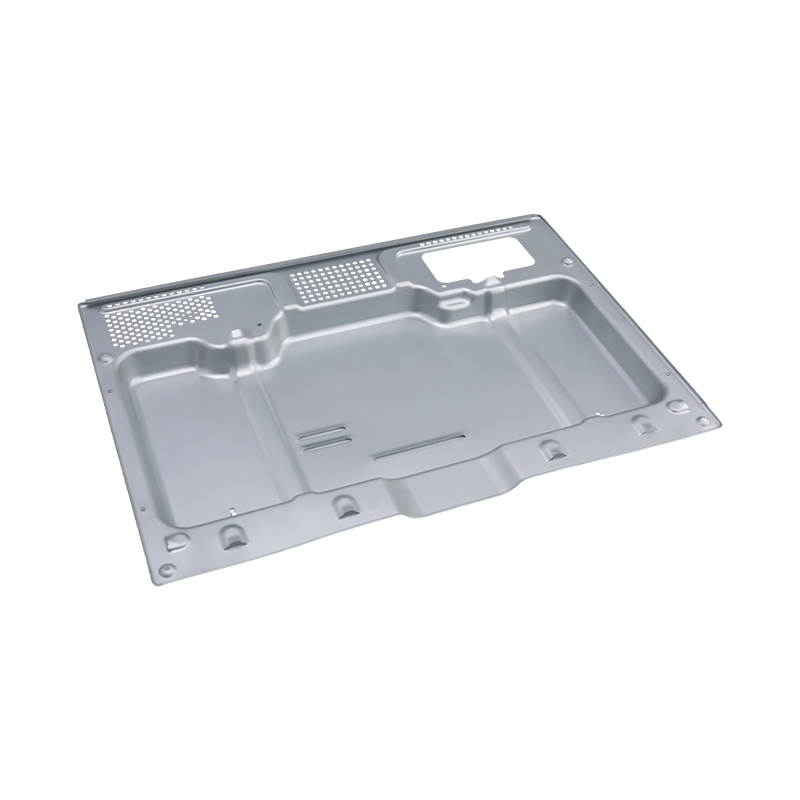
ชิ้นส่วนปั๊มขึ้นรูปเตาอบระดับไฮเอนด์
ชิ้นส่วนปั๊มขึ้นรูปเตาอบระดับไฮเอนด์ของเราเป็นส...
-
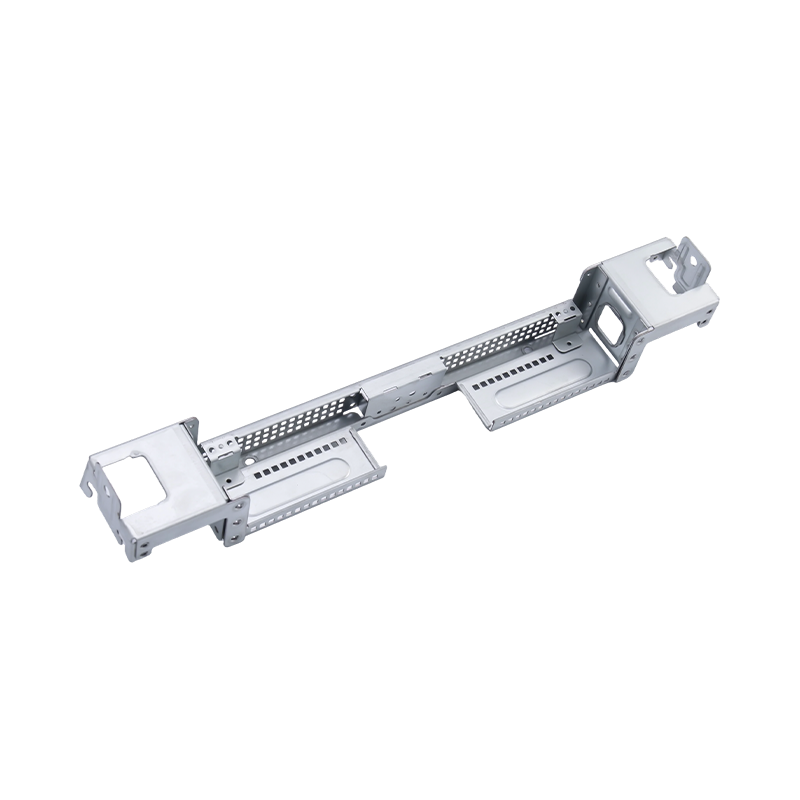
ชิ้นส่วนปั๊มคอมพิวเตอร์ขนาดใหญ่ระดับไฮเอนด์
ชิ้นส่วนปั๊มขึ้นรูปคอมพิวเตอร์ขนาดใหญ่ระดับไฮเอ...

ข่าวอุตสาหกรรม
บ้าน / ข่าว / ข่าวอุตสาหกรรม / การออกแบบเพื่อความน่าเชื่อถือและความสามารถในการผลิต: ส่วนต่างที่เหลือรอดจากการผลิต
การออกแบบเพื่อความน่าเชื่อถือและความสามารถในการผลิต: ส่วนต่างที่เหลือรอดจากการผลิต
2026-11-02
โครงยึดเบาะนั่ง HC340LA ขนาด 1.5 มม. ผ่านการตรวจสอบทุกมิติของ CMM และยังคงมีรอยแตกร้าวในการใช้งาน รอยแตกร้าวเริ่มต้นที่รัศมีโค้งงอด้านใน 0.6 มม. ซึ่งเกิดขึ้นเนื่องจากแบบร่างนำซองบรรจุภัณฑ์กลับมาใช้ใหม่ แทนที่จะรับภาระจากความเมื่อยล้า ไม่มีสิ่งใดในไฟล์ทางเทคนิคผิดพลาดบนกระดาษ ส่วนต่างได้รับการตัดสินโดยไม่มีใครตัดสินใจ
นั่นคือช่องว่างในทางปฏิบัติระหว่างสองสาขาวิชาที่มักจะได้รับการตรวจสอบโดยสองกลุ่มที่แตกต่างกัน การออกแบบเพื่อความสามารถในการผลิตถามว่าชิ้นส่วนสามารถผลิตซ้ำๆ ภายในหน้าต่างกระบวนการที่มั่นคงได้หรือไม่ การออกแบบเพื่อความน่าเชื่อถือจะถามว่าจะทำงานต่อไปตลอดชีวิตตามที่ลูกค้าคิดหรือไม่ บนส่วนที่ประทับตรา คำตอบทั้งสองจะเขียนไว้ในภาพวาดเดียวกัน โดยใช้ตัวเลขสามตัวเดียวกัน
ข้อสรุปการทำงาน: ถือว่าส่วนต่างความน่าเชื่อถือและส่วนต่างการผลิตเป็นรายการทบทวนเดียว ไม่ใช่สองรายการ เรขาคณิตโค้งงอ สแต็คพิกัดความเผื่อ และสภาพของวัสดุขับเคลื่อนคุณสมบัติทั้งสอง และการเปลี่ยนแปลงในสิ่งหนึ่งจะย้ายอีกสิ่งหนึ่ง ชำระก่อนที่แม่พิมพ์จะถูกตัด และโปรแกรมจะได้รับทั้งสองอย่างฟรี ชำระเงินหลังจากนั้นและชำระค่าเครื่องมือเป็นสองเท่า
โดยที่ DFM และ DFR ใช้คันโยกเดียวกัน
ตัวแปรสี่ตัวตัดสินผลลัพธ์ส่วนที่ประทับตรามากที่สุด ไม่มีแนวคิดใหม่เลย สิ่งที่ล้มเหลวในทางปฏิบัติคือการเรียงลำดับ เนื่องจากความคิดเห็นเกี่ยวกับเครื่องมือและความคิดเห็นด้านความน่าเชื่อถือจะเข้ามาอยู่ในภาพวาดในเวลาที่ต่างกัน
การขึ้นรูปเรขาคณิต
รัศมีภายในที่ต่ำกว่า 1x ความหนาของแผ่นจะเน้นไปที่เส้นใยด้านนอก ต่ำกว่า 0.5 เท่า มันคือรอยแตกที่รอรอบความล้าครั้งแรก สำหรับเกรดไมโครอัลลอยด์ ให้ยึดจับความหนาหรือรูปทรง 1.5 เท่า และคลายความเค้น รักษาระยะห่างระหว่างรูถึงโค้งงอที่ 2t R เพื่อให้รูไม่ยืดออกจนกลายเป็นวงรี ซึ่งต่อมาไม่สามารถสวมทับได้
กองความอดทน
บวกหรือลบ 0.05 มม. บนคุณสมบัติที่อยู่ห่างจาก Datum 300 มม. ภายในแม่พิมพ์แบบโปรเกรสซีฟแบบสี่สถานี ถือเป็นคำมั่นสัญญาที่กระบวนการนี้ไม่สามารถรักษาไว้ได้ รวบรวมพิกัดความเผื่อกับการสึกหรอของเครื่องมือ การกระจายความหนาของคอยล์ และการโก่งตัวของแรงกด จากนั้นทดสอบว่าชุดประกอบยังคงทำงานในกรณีที่แย่ที่สุดหรือไม่ หากไม่เป็นเช่นนั้น การแก้ไขจะอยู่ในอินเทอร์เฟซ ไม่ใช่ในการพิมพ์ที่เข้มงวดมากขึ้น
สภาพวัสดุ
การกระจายผลผลิต 40 MPa ระหว่างคอยล์จะเปลี่ยนสปริงแบ็ค ซึ่งจะเปลี่ยนมุมสุดท้าย ซึ่งจะทำให้ความเค้นสัมผัสที่ข้อต่อเปลี่ยนไป ระบุเกรดและเงื่อนไขการจัดส่ง ขอใบรับรอง EN 10204 3.1 และรักษาทิศทางของเกรนให้สอดคล้องกันระหว่างต้นแบบและซีรีส์ เพื่อให้การทดสอบความน่าเชื่อถือตรวจสอบชิ้นส่วนที่คุณจะจัดส่งจริง
ความสามารถของกระบวนการ
คุณลักษณะที่ทำงานที่ Ppk 1.0 ทำให้ประมาณหนึ่งส่วนใน 300 ขีดจำกัดภายนอก บนวงเล็บที่สร้างขึ้นที่ 200,000 หน่วยต่อปี นั่นคือตัวเลขความน่าเชื่อถือ ไม่ใช่ตัวเลขที่มีคุณภาพ ตั้งค่า Ppk 1.67 ที่ PPAP และออกแบบคุณลักษณะเพื่อให้แม่พิมพ์ยังคงยึดไว้ได้หลังจากเผื่อการสึกหรอ 200,000 จังหวะ
แนวคิดของแม่พิมพ์คือการตัดสินใจที่เชื่อถือได้ เครื่องมือแบบก้าวหน้าจะลำเลียงแถบผ่านทุกสถานีในจังหวะเดียว ซึ่งจะลบรูปแบบการจับยึดใหม่ แต่จะลบตัวเลือกในการแก้ไขสถานีในภายหลังโดยไม่ต้องสัมผัสทั้งเส้น เครื่องมือถ่ายโอนจะกระจายสถานีไปยังแท่นพิมพ์ ทำให้การปรับแต่ละส่วนง่ายขึ้นโดยมีค่าใช้จ่ายในการจัดการมากขึ้น กำลังทบทวน การประทับตราแบบก้าวหน้าและแบบถ่ายโอน ในช่วงต้นมักจะตัดสินว่าความคลาดเคลื่อนใดที่เป็นจริงก่อนที่จะเลือกมิติข้อมูลเดียว
 แม่พิมพ์ปั๊มแบบก้าวหน้าสำหรับตัวเรือนมอเตอร์ยานยนต์ แม่พิมพ์ต่อเนื่องแบบกำหนดเองสำหรับตัวเรือนมอเตอร์ของยานยนต์ปริมาณสูงและชิ้นส่วนขนาดเล็ก สร้างขึ้นเพื่อความแม่นยำ ความทนทานต่อการสึกหรอ และการผลิตจำนวนมากที่บำรุงรักษาได้ ดูผลิตภัณฑ์ →
การเปรียบเทียบ DFM และ DFR: เป้าหมายที่แตกต่างกัน หลักฐานที่ใช้ร่วมกัน
การแยกทั้งสองคอลัมน์ออกจากกันจะมีประโยชน์แม้จะอยู่ในการตรวจสอบร่วมกัน เนื่องจากคอลัมน์เหล่านี้เพิ่มประสิทธิภาพสิ่งต่างๆ และใช้ข้อมูลที่แตกต่างกัน
ตารางที่ 1: ทั้งสองสาขาวิชาอ่านเป็นคอลัมน์แยกกันในแบบฟอร์มทบทวน แต่มาบรรจบกันที่คุณลักษณะวิกฤตที่เหมือนกัน
เส้นต้นทุนที่ไม่มีใครโต้เถียงจนกว่าเครื่องมือจะเกิดขึ้น
ต้นทุนสัมพัทธ์ในการแก้ไขข้อบกพร่องของชิ้นส่วนที่มีการประทับตราจุดเดียวนั้นเพิ่มขึ้นอย่างรวดเร็ว และขั้นตอนที่เฉียบคมที่สุดไม่ใช่ขั้นตอนที่ทีมส่วนใหญ่วางแผนไว้
แนวคิด 1x
การออกแบบหยุดนิ่ง 8x
สร้างแม่พิมพ์ 45x
PPAP120x
สนาม 400x
การกระโดดข้ามห้าเท่าระหว่างการแช่แข็งการออกแบบและการสร้างแม่พิมพ์เป็นสิ่งสำคัญ เนื่องจากเป็นจุดสุดท้ายที่รูปทรงสามารถเคลื่อนที่ได้โดยไม่ต้องสัมผัสเหล็ก การชดเชยการสปริงกลับ ภาคผนวก และการเปลี่ยนแปลงเส้นตัดนั้นมีราคาถูกบนหน้าจอและมีราคาแพงในการพิมพ์: บล็อกไดคัทแบบตัดซ้ำหมายถึงเวลาการพิมพ์หลายสัปดาห์ โปรแกรมการทดลองใหม่ และการตรวจสอบซ้ำทุกคุณลักษณะที่เคลื่อนไหว อัตราความน่าเชื่อถือที่มาถึง PPAP จึงเป็นต้นทุนการผลิตที่มากพอๆ กับต้นทุนทางวิศวกรรม
ที่ซึ่งงานด้านความน่าเชื่อถือของชิ้นส่วนประทับตรามุ่งเน้น
การจัดสรรด้านล่างเป็นมุมมองการวางแผนว่าเนื้อหาส่วนที่ประทับตรามักจะแบ่งตามตลาดปลายทางอย่างไร ซึ่งใช้ในการปรับขนาดความสามารถในการตรวจสอบแทนที่จะอธิบายส่วนแบ่งตลาดที่วัดได้
โครงสร้างยานยนต์และ EV ปริมาณแบตเตอรี่และบัสบาร์ที่ประมาณร้อยละ 46 ถือเป็นภาระคู่ที่หนักที่สุด เนื่องจากข้อกำหนดการชน การปิดผนึก และไฟฟ้าทั้งหมดอยู่ในส่วนเดียวกัน
- 46% ยานยนต์และตัวถัง EV, แบตเตอรี่, บัสบาร์
- 24% เครื่องใช้ไฟฟ้าและตู้เครื่องใช้ไฟฟ้า
- 18% อุปกรณ์อุตสาหกรรม เช่น เซอร์โวไดรฟ์และคอมเพรสเซอร์
- 12% ชิ้นส่วนรถสองล้อและรถบรรทุกหนัก
แผ่นปิดแบตเตอรี่และบัสบาร์ทองแดงเป็นกรณีที่ชัดเจนที่สุด ข้อกำหนดด้านความน่าเชื่อถือคือการปิดผนึก ความต้านทานการสัมผัสที่มั่นคง และการหมุนเวียนด้วยความร้อนโดยไม่แตกร้าว ข้อกำหนดด้านการผลิตคือความลึกในการดึง แรงยึดเปล่า และการควบคุมการสปริงกลับ ทั้งสองดึงไปในทิศทางตรงกันข้าม และชิ้นส่วนจะมีราคาถูกก็ต่อเมื่อทั้งสองได้รับการแก้ไขในการวนซ้ำเดียวกันแทนที่จะเรียงตามลำดับ
 ชิ้นส่วนปั๊มฝาครอบแบตเตอรี่ที่มีความแม่นยำ ฝาครอบกล่องแบตเตอรี่ประทับตราแบบกำหนดเองทำจากเหล็ก อลูมิเนียม หรือสแตนเลส โดยมีพิกัดความเผื่อต่ำและตัวเลือกสำหรับรู หน้าแปลน และการโค้งงอ ดูผลิตภัณฑ์ →
ลำดับการตรวจสอบที่คงอยู่จากการติดต่อกับการผลิต
ลำดับมีความสำคัญมากกว่าความทั่วถึง ห้าขั้นตอนเหล่านี้ทำงานตามลำดับที่กำหนดและยากที่จะปรับปรุงในภายหลัง
ขั้นตอนที่ 1 - กำหนดความล้มเหลว
เขียนคำจำกัดความความล้มเหลวก่อนพิกัดความเผื่อใดๆ: โหลด จำนวนรอบ สภาพแวดล้อม อัตราการรั่วไหลที่ยอมรับได้ หรือค่าความต้านทานดริฟท์ ไม่สามารถตรวจสอบความน่าเชื่อถือโดยเทียบกับเกณฑ์ที่ไม่ได้กำหนดไว้
ขั้นตอนที่ 2 - แมปหน้าต่าง
จับคู่ชิ้นส่วนกับประเภทแม่พิมพ์ น้ำหนักการกดและความกว้างของคอยล์ที่มีอยู่จริง จากนั้นทำเครื่องหมายทุกคุณสมบัติที่อยู่นอกหน้าต่างที่ได้รับการพิสูจน์แล้ว ผลิตแม่พิมพ์ปั๊มขึ้นรูปและผลิตชิ้นส่วนปั๊มขึ้นรูป .
ขั้นตอนที่ 3 - ซ้อนกันตามความเป็นจริง
สร้างสแต็คอัพโดยรวมค่าเผื่อการสึกหรอและการกระจายวัสดุด้วย ไม่ใช่ค่าที่ระบุ จากนั้นยืนยันว่าชุดประกอบยังคงทำงานในกรณีที่เลวร้ายที่สุดมากกว่าในกรณีที่ระบุ
ขั้นตอนที่ 4 - ตรวจสอบทั้งสองรายการ
ทดสอบความน่าเชื่อถือแต่ละรายการโดยเทียบกับขีดจำกัดความสามารถในการผลิต: รัศมีการโค้งงอเทียบกับอายุความล้า, การเคลือบต้านทานต่อการสัมผัส, คุณภาพขอบเฉือนต่อการเกิดรอยแตกร้าว
ขั้นตอนที่ 5 - ปิดด้วยแผนควบคุม
เชื่อมโยงช่วงการบำรุงรักษาแม่พิมพ์กับจำนวนจังหวะ ตรวจสอบความสามารถเกี่ยวกับคุณลักษณะที่สำคัญ และตรวจสอบคุณสมบัติทั้งสองอีกครั้งหลังการเปลี่ยนแปลงทางวิศวกรรม
ระบบอัตโนมัติจะเปลี่ยนรูปภาพนี้ในลักษณะเฉพาะ การถ่ายโอนด้วยหุ่นยนต์และการควบคุมสายแบบรวมช่วยลดความเสียหายในการจัดการระหว่างสถานี ซึ่งช่วยเพิ่มความน่าเชื่อถือ แต่เพิ่มความสามารถในการทำซ้ำของแคลมป์และความน่าเชื่อถือของเซ็นเซอร์เป็นตัวแปรใหม่ที่ไม่มีการจับภาพวาด
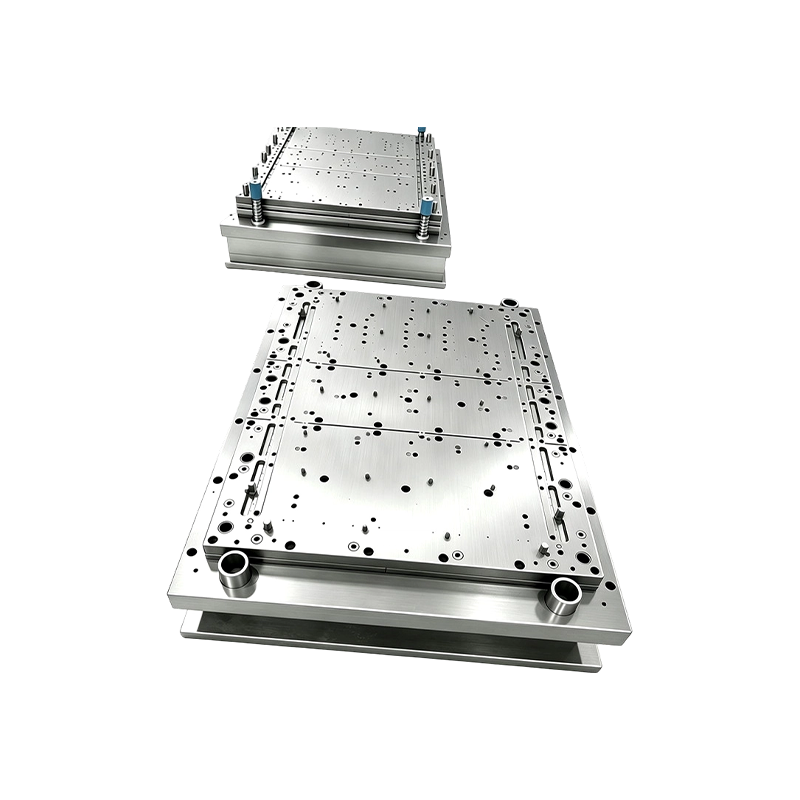 อุปกรณ์ปั๊มอัตโนมัติแบบกำหนดเองและโครงการแบบครบวงจร อุปกรณ์ปั๊มอัตโนมัติแบบกำหนดเองที่นำเสนอเป็นโครงการแบบครบวงจร โดยมีอุปกรณ์การผลิตที่เกี่ยวข้องได้รับการกำหนดค่าตามความต้องการของลูกค้าเพื่อการปฏิบัติการปั๊มขึ้นรูปที่คุ้มต้นทุน ดูผลิตภัณฑ์ →
การบำรุงรักษา การจัดทำเอกสาร และการปฏิบัติตามข้อกำหนด
อัตรากำไรขั้นต้นจะคงอยู่ได้ก็ต่อเมื่อเอกสารปกป้องหลังจากการผลิตแบบอนุกรมเริ่มต้นขึ้น
- รักษาแผนการควบคุมและกระบวนการแก้ไข FMEA ล็อคไว้กับการแก้ไขรูปวาด การซ่อมแซมแม่พิมพ์ใดๆ ที่เปลี่ยนแปลงรูปแบบจะกระตุ้นให้เกิด PPAP ใหม่และการแจ้งการเปลี่ยนแปลงจากลูกค้า
- กำหนดเป้าหมายความสามารถอย่างชัดเจน: Ppk 1.67 ที่ PPAP บนคุณลักษณะวิกฤต 1.33 ในการผลิตแบบอนุกรม โดยมีความสามารถในการทำซ้ำของเกจต่ำกว่า 10 เปอร์เซ็นต์บนคุณสมบัติเดียวกัน
- ยอมรับชั่วโมงการกัดกร่อนตามมาตรฐาน ASTM B117 ก่อนเสนอราคา เนื่องจากเส้นทางการตกแต่งสามารถบังคับการเปลี่ยนแปลงรูปทรงที่ไม่เคยมีการกำหนดราคาได้
- บันทึกตัวเลขความร้อนของวัสดุเทียบกับขดลวดและเก็บตัวอย่างล็อตไว้ ซึ่งรองรับโดยใบรับรอง EN 10204 3.1
- กำหนดเวลาการบำรุงรักษาแม่พิมพ์เป็นจังหวะแทนที่จะเป็นวันตามปฏิทิน และออกแบบค่าเผื่อการสึกหรอให้กับการเจาะและบล็อคแม่พิมพ์ เพื่อให้การซ่อมแซมครั้งแรกไม่เปลี่ยนค่าที่ระบุ
- จัดการการปฏิบัติตามข้อกำหนดของตลาดแยกจากวิศวกรรม: การประกาศ RoHS และ REACH สำหรับการประทับตราทางอิเล็กทรอนิกส์ รายงานมิติสำหรับยานยนต์ และกระบวนการเบี่ยงเบนที่บันทึกไว้ ดังนั้นสัมปทานชั่วคราวจะไม่กลายเป็นแบบถาวร
ความน่าเชื่อถือและความสามารถในการผลิตไม่ใช่สองโครงการที่ทำงานคู่ขนานกัน เป็นชุดหนึ่งของการตัดสินใจเกี่ยวกับระยะขอบที่แสดงเป็นรัศมีโค้ง ระยะพิกัดความเผื่อ และสภาพของวัสดุ และมีราคาที่ถูกที่สุดในขณะที่การวาดยังคงอ่อนอยู่ ส่วนที่ไม่สามารถสร้างได้อย่างน่าเชื่อถือก็จะไม่น่าเชื่อถือในสนามเช่นกัน มันจะล้มเหลวในภายหลังในราคาที่สูงกว่า
โพสต์ก่อนหน้า
ไม่มีบทความก่อนหน้า
โพสต์ถัดไป
ตัวอย่างการออกแบบเพื่อความสามารถในการผลิตที่เปลี่ยนแปลงราคาการปั๊มโลหะ
ของเรา สินค้า.
เริ่มต้นธุรกิจของคุณกับผู้ผลิต OEM ที่นี่!

ให้บริการลูกค้าทั่วโลกด้วยโซลูชั่นแบบครบวงจรที่สมบูรณ์แบบ
ผ่าน
นวัตกรรม!
ลิงค์ด่วน
เกี่ยวกับเรา
ข่าว
ข้อมูลการติดต่อ
-
 +86-139 1308 8972
-

-
 เลขที่ 118 ถนน Yexin เขตพัฒนาเศรษฐกิจ Wujiang ซูโจว จีน
ลิขสิทธิ์ © Suzhou Shuangqisi Mould Equipment Co., Ltd. สงวนลิขสิทธิ์. แม่พิมพ์ปั๊มแบบกำหนดเอง ผู้ผลิตแม่พิมพ์ปั๊มโลหะ
